

Когда следует заменять кольцевые фрезы, используемые с магнитным сверлильным станком VD50
Когда следует заменять кольцевые фрезы, используемые с магнитным сверлильным станком VD50
Знание того, когда кольцевая фреза достигла конца своего срока службы, является практическим вопросом технического обслуживания, а не внешнего вида. На магнитном сверлильном станке VD50 изношенная фреза может превратить обычное сверление отверстия в медленную, перегревающуюся и нестабильную операцию. Риск не ограничивается отверстием неудовлетворительного вида. Чрезмерное усилие резания может повлиять на фиксацию фрезы, перегрузить двигатель сверлильного станка, ослабить условия магнитного удержания и создать ненужную опасность для оператора.
Для бригад технического обслуживания сложность заключается в том, что фрезы не выходят из строя по четкому графику. Фреза, используемая на чистой низкоуглеродистой стали при стабильной подаче СОЖ, может долго сохранять производительность. Фреза того же диаметра может быстро ухудшиться при сверлении окисленного листа, слоистого материала, нержавеющей стали, твердых конструкционных профилей или заготовок с прерывистыми поверхностями. Поэтому решение о замене должно основываться на поведении при сверлении и осмотре, а не только на количестве просверленных отверстий.
Первый сигнал обычно подает сверлильный станок, а не фреза
Исправная кольцевая фреза начинает резание при умеренном усилии подачи, образует относительно равномерную стружку и достигает момента выхода без заметного напряжения станка. Когда режущие кромки теряют остроту, магнитный сверлильный станок VD50 часто показывает проблему до того, как фреза будет выглядеть явно поврежденной. Оператору может потребоваться сильнее нажимать на рукоятки подачи, время сверления заметно увеличивается, а станок может начать работать с натужным звуком.
Снижение скорости сверления — один из наиболее надежных ранних признаков, при условии что материал заготовки, диаметр фрезы, настройка скорости и условия подачи СОЖ не изменились. Если привычная операция при той же настройке внезапно занимает больше времени, не следует сразу предполагать, что мощности станка недостаточно. Сначала осмотрите фрезу. Продолжение работы затупленной фрезой часто вызывает нагрев, который дополнительно повреждает геометрию зубьев и усугубляет состояние, которое можно было исправить.
На практике полезно задать простой вопрос: фреза все еще режет сталь или в основном трется о нее и выделяет тепло? Трение — это этап, на котором замену нельзя откладывать.
Осматривайте зубья, но оценивайте всю режущую систему
Снимайте фрезу только после отключения станка и достаточного охлаждения инструмента. Осмотрите каждый зуб, а не только наиболее удобный для обзора участок. Неравномерный износ встречается часто, поскольку фреза могла войти в заготовку под небольшим углом, попасть в зону сварного шва или использоваться на материале с неоднородной поверхностью.
Замените фрезу при обнаружении сколотых зубьев, сплющенных режущих площадок, закругленных углов зубьев, трещин у основания зубьев или видимого изменения цвета, связанного с перегревом. Синяя или темно-соломенная окраска не доказывает автоматически, что фреза непригодна к использованию, но является серьезным предупреждением о том, что режущая кромка могла потерять твердость либо что подача СОЖ и режим подачи требуют внимания. Фреза с одним поврежденным зубом — не незначительная проблема: оставшиеся зубья принимают неравномерную нагрузку, и качество отверстия часто быстро ухудшается.
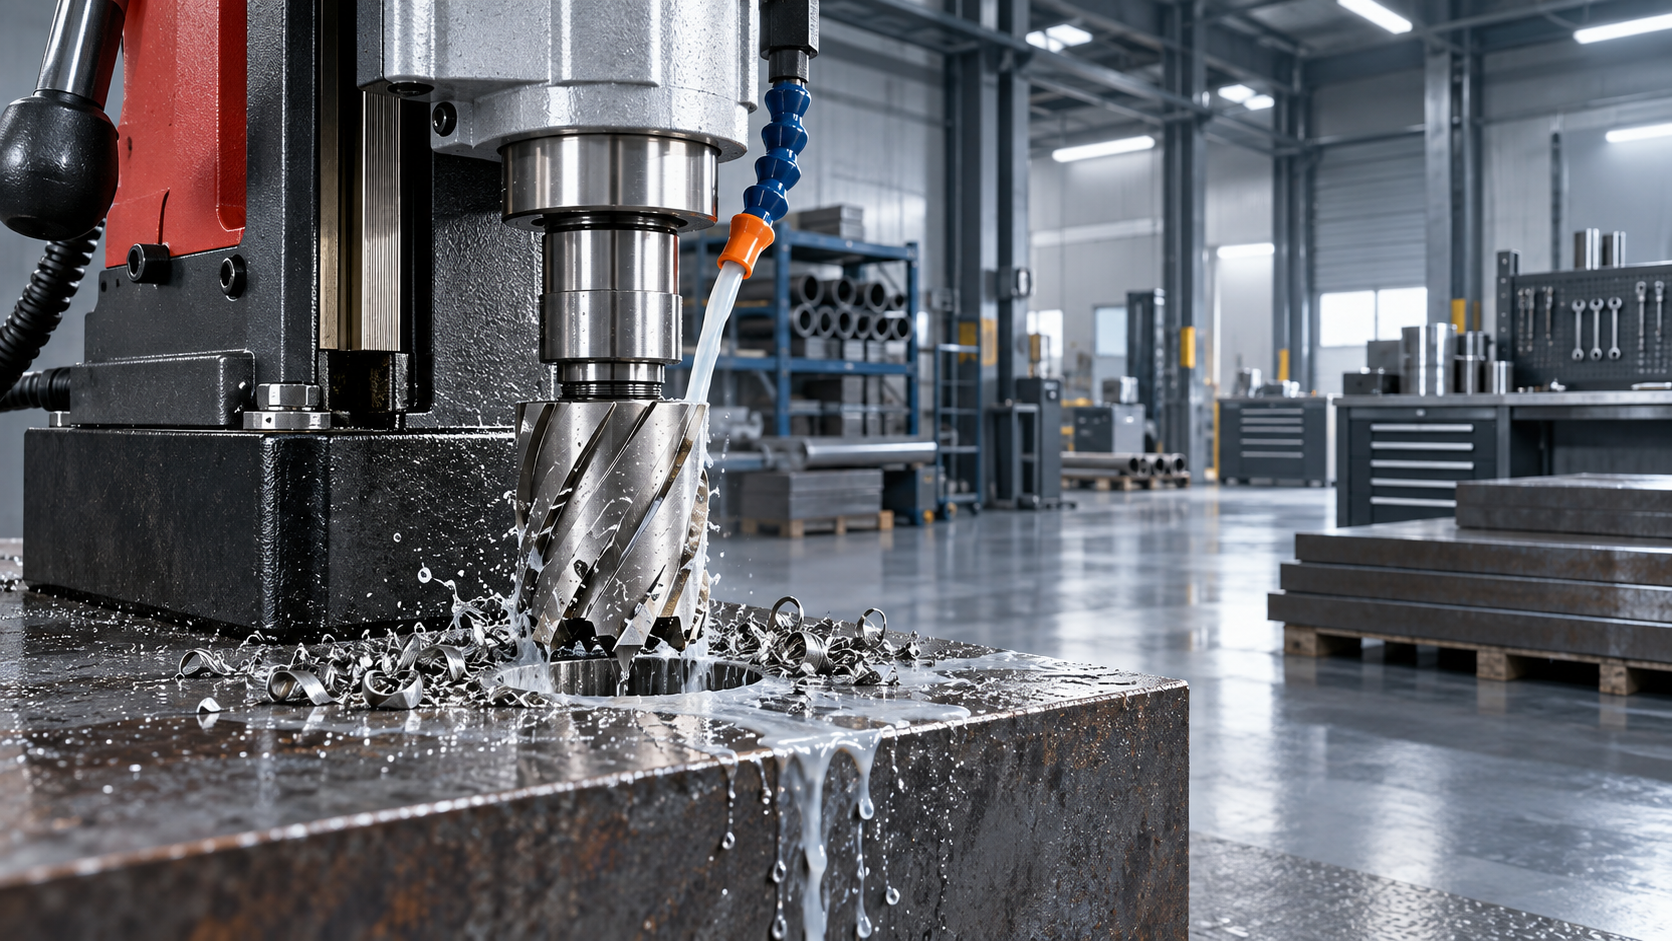
Также осмотрите направляющий штифт, функцию выталкивания, контактные поверхности оправки и хвостовик фрезы. Затупленный направляющий штифт может затруднять позиционирование, а плохое выталкивание вырубки можно ошибочно принять за проблему с фрезой. Если фреза проскальзывает в оправке, на хвостовике появляются задиры или поврежден фиксирующий механизм, необходима замена или корректирующее обслуживание, даже если зубья все еще кажутся острыми.
Нагрев, стружка и качество отверстия дают более полную картину
Нагрев при обработке металла ожидаем; неконтролируемый нагрев — нет. Фреза, которая чрезмерно нагревается при обычном сверлении, может быть затупленной, но также может работать на слишком высокой скорости, получать недостаточно СОЖ или подаваться с недостаточным усилием. Недостаточное усилие подачи часто понимают неправильно. Когда инструмент едва входит в материал, он может тереться вместо образования правильной стружки, что повышает температуру и ускоряет износ кромки.
Форма стружки позволяет провести полезную проверку непосредственно на рабочем месте. Чистая, достаточно равномерная стружка обычно указывает на стабильное зацепление. Мелкие пылевидные частицы, пригоревшая стружка или неравномерные фрагменты могут свидетельствовать о затупленных зубьях, неподходящей скорости, плохой смазке или состоянии заготовки, требующем другого подхода к резанию. Персоналу технического обслуживания следует сравнить текущую стружку со стружкой, образовывавшейся тогда, когда эта же фреза, как было известно, работала хорошо.
Само отверстие — еще один показатель. Неровные кромки, большие заусенцы, отверстия некруглой формы или поверхность, которая выглядит рваной, а не обработанной резанием, являются поводом остановиться и провести проверку. Одни только заусенцы не всегда требуют немедленной замены; тонкий материал и техника выхода инструмента могут влиять на образование заусенцев. Однако заусенцы в сочетании с увеличением времени сверления, вибрацией и нагревом являются явным признаком того, что фрезу следует заменить.
Вибрация — это сигнал безопасности, а не просто неудобство
Магнитный сверлильный станок VD50 зависит от стабильного контакта между магнитным основанием и заготовкой. При усилении вибрации не следует считать ее нормальным следствием тяжелой работы. Затупленные или поврежденные зубья фрезы могут увеличивать крутящий момент и вызывать вибрацию станка, особенно перед выходом инструмента. Это движение также может усиливаться из-за неровного материала, краски, окалины, недостаточного магнитного контакта, ослабленных направляющих или неправильно закрепленной фрезы.
Перед установкой новой фрезы проверьте всю наладку. Очистите нижнюю поверхность магнитного основания и рабочую поверхность. Убедитесь, что толщина и состояние материала подходят для магнитного сверления. Проверьте регулировку направляющих, надежность крепления оправки, подачу СОЖ и использование страховочной цепи, если этого требует рабочая ситуация. Замена фрез без устранения первопричины лишь сокращает срок службы следующей фрезы.
Не оценивайте срок службы фрезы только по количеству отверстий
Журнал технического обслуживания ценен, но в нем следует фиксировать не только количество просверленных отверстий. Указывайте диаметр фрезы, тип заготовки, примерный диапазон толщины, использовалась ли СОЖ и причину снятия инструмента. Со временем это выявит закономерности. Например, частый перегрев фрез в одном применении может указывать на необходимость пересмотра скорости резания или подачи жидкости, тогда как повторящееся скалывание зубьев может свидетельствовать о прерывистом резании, твердых включениях или плохом выравнивании.
Также необходимо учитывать экономическое решение. Некоторые высококачественные кольцевые фрезы могут быть профессионально переточены, если повреждение зубьев ограничено, а корпус фрезы остается исправным. Другие следует утилизировать, а не использовать повторно, особенно при наличии трещин, сильной потери зубьев, деформированной геометрии или повреждения хвостовика. Практический критерий заключается не в том, может ли фреза все еще сделать отверстие. Он заключается в том, может ли она выполнить это отверстие безопасно, стабильно и без принуждения VD50 к работе за пределами нормальных условий.
Замена наиболее эффективна при улучшенной подготовке материала
В производственных цехах износ фрез иногда связан с тем, что происходит до того, как магнитный сверлильный станок приступает к работе. Большие заусенцы, неровные кромки после газовой резки, нестабильно закрепленные заготовки и плохой доступ могут сделать сверление сложнее, чем это необходимо. Там, где подготовка заготовок является частью рабочего процесса, контролируемый процесс резки может сократить последующие проблемы при подгонке и сверлении. Например, гидравлический зажим и регулируемые скорости полотна наленточнопильном станке GH4228 обеспечивают стабильную резку промышленного материала перед последующими операциями по сверлению отверстий.
Это не означает, что каждая проблема с фрезой начинается на пиле. Это означает, что техническое обслуживание должно учитывать всю технологическую цепочку. Чисто подготовленная и надежно закрепленная заготовка дает кольцевой фрезе больше возможностей работать в соответствии со своим назначением.
Практическое правило замены для мастерской
Немедленно замените кольцевую фрезу, если зубья сколоты или имеют трещины, фреза неоднократно перегревается при подтвержденных правильных условиях эксплуатации, качество отверстий становится неприемлемым или вибрация усиливается после проверки наладки станка. Замените ее до следующего ответственного отверстия, если время сверления неуклонно увеличивается и требуется большее усилие подачи, чем обычно. Не ждите полного отказа в процессе выполнения конструкционной, ремонтной или монтажной работы на объекте.
Надежный инструмент обеспечивается небольшими решениями, принятыми заранее: используйте правильную скорость, поддерживайте подачу СОЖ, содержите магнитное основание и рабочую поверхность в чистоте, не принуждайте к работе затупленную фрезу и документируйте повторяющиеся закономерности износа. Компании, ориентированные на точное машиностроение, такие как Shandong Honcan Machinery Equipment Co., Ltd., понимают, что надежность инструмента заключается не только в поставке оборудования. Она также заключается в том, чтобы помогать бригадам технического обслуживания распознавать момент, когда дальнейшее использование перестает быть продуктивным и начинает становиться риском.