

Выбор диаметров коронок в соответствии с возможностями магнитного сверлильного станка VD50
Диаметр корончатого сверла следует выбирать с учетом полезной рабочей зоны магнитного сверлильного станка VD50, а не по максимальному размеру сверла, которое физически можно установить в его держатель. Практический предел определяется совокупным воздействием крутящего момента двигателя, скорости шпинделя, силы магнитного удержания, геометрии сверла, состояния заготовки и контроля подачи. Диаметр, который выглядит приемлемым в спецификации, все же может привести к низкому качеству отверстий, поломке сверла или небезопасному перемещению станка при неблагоприятных условиях.
Для технической оценки наиболее безопасный исходный подход — рассматривать заявленный максимальный диаметр как предельное значение, а не как обычную рабочую цель. При регулярных производственных работах выбор кольцевого сверла с запасом на вариации материала, состояние поверхности и действия оператора обычно обеспечивает более надежный результат. Чем ближе задача к верхнему диапазону диаметров VD50, тем важнее проверять всю конфигурацию сверления, а не рассматривать только диаметр сверла.
Начните с типа сверла и фактических требований к отверстию
Первый вопрос при выборе заключается в том, действительно ли для отверстия требуется крупное кольцевое сверло. Кольцевые сверла удаляют кольцо материала, а не превращают весь объем отверстия в стружку, что делает их эффективными для конструкционной стали, металлообработки, технического обслуживания и листовых работ. Однако эффективность не устраняет механическую нагрузку, создаваемую большей длиной режущей окружности.
Диаметр следует указывать вместе с глубиной сверления, типом хвостовика и формой зубьев. Кольцевое сверло из быстрорежущей стали диаметром 40 мм для неглубокого резания не эквивалентно твердосплавному сверлу удлиненной серии диаметром 40 мм. Более длинное сверло имеет большее время контакта, требует более эффективного удаления стружки и более чувствительно к прерыванию подачи. Сверла с твердосплавными напайками могут иметь преимущество при работе с более твердыми или абразивными материалами, но они также могут быть менее устойчивы к вибрации, прерывистому контакту и несоосности, чем правильно подобранное сверло HSS.
Техническим специалистам следует определять требования к отверстию в форме, раскрывающей эти различия:
- Требуемый окончательный диаметр отверстия и допуск после сверления.
- Марка материала, состояние твердости, а также наличие покрытия, краски, ржавчины или ламинированной поверхности.
- Толщина материала и необходимость прохождения сверла через одну пластину или несколько сопрягаемых слоев.
- Требуемая глубина сверления, включая необходимый зазор под заготовкой.
- Расположение отверстия относительно кромок, сварных швов, изгибов, ребер жесткости и существующих отверстий.
Если отверстие впоследствии будет развертываться, нарезаться резьба или в него будет устанавливаться болт с большим зазором, диаметр сверления может выбираться иначе, чем для отверстия, которое должно служить точным базовым элементом. Не выбирайте сверло большего диаметра только для сокращения вторичной операции, если станок и крепление заготовки не обеспечивают требуемую точность позиционирования.
Крутящий момент и скорость определяют применимость диаметра
С увеличением диаметра сверла станок должен обеспечивать более высокий крутящий момент резания. Сверло может вращаться без нагрузки, но останавливаться или вибрировать сразу после входа зубьев в материал. Для магнитного сверлильного станка VD50 именно поэтому заявление о максимальном диаметре следует рассматривать вместе с номинальной мощностью, конструкцией редуктора, номинальной скоростью сверления и рекомендуемым диапазоном сверл.
Крупные кольцевые сверла обычно работают на более низких скоростях, чем малые. При слишком высокой скорости повышается температура зубьев, ускоряется износ режущей кромки, а сверло может потерять твердость или преждевременно получить сколы. Если скорость слишком низкая для сочетания сверла и материала, резание может стать нестабильным, и оператор может компенсировать это чрезмерным усилием подачи. Правильный рабочий режим представляет собой баланс: подача должна быть достаточной, чтобы каждый зуб резал материал, но не настолько высокой, чтобы перегружать станок или снижать магнитную устойчивость.
Не используйте частоту вращения без нагрузки как доказательство пригодности диаметра сверла. Производительность сверления зависит от скорости под нагрузкой и доступного крутящего момента. Оценщикам следует запросить рекомендуемый диапазон скорости для предполагаемого диаметра сверла и материала, а затем подтвердить, что станок обеспечивает подходящую настройку низкой скорости или механический диапазон передач. Это особенно важно для более толстой низкоуглеродистой стали, нержавеющей стали, легированной листовой стали и ситуаций с ограниченным доступом охлаждающей жидкости.
Практическая оценка может разделить планируемые диаметры на три группы: стандартные размеры, размеры верхнего диапазона для периодического применения и размеры, выходящие за пределы предполагаемой рабочей зоны станка. Стандартные размеры должны покрывать основную часть работ с прогнозируемым ресурсом сверла. Размеры верхнего диапазона могут быть приемлемы для контролируемых работ с чистым материалом, надежными условиями удержания и подходящими сверлами. Если требуемый диаметр находится на верхней границе в большинстве задач, более подходящим решением может стать магнитный сверлильный станок большей производительности, а не постоянная работа VD50 на пределе его возможностей.
Сила магнитного удержания является частью выбора диаметра
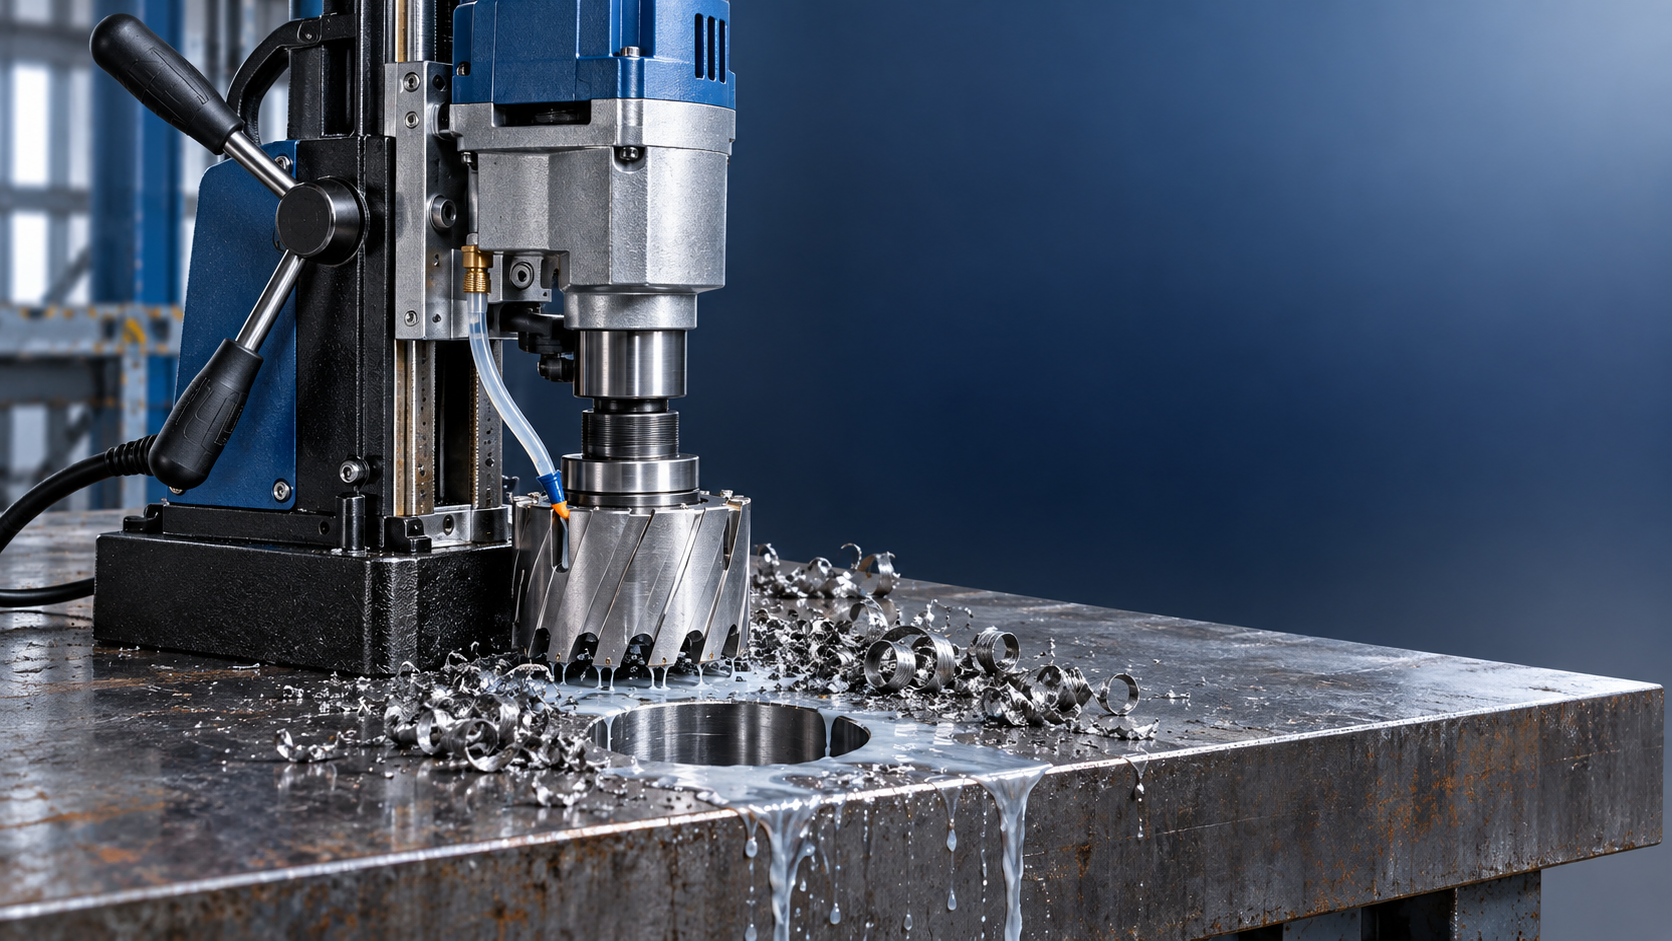
Магнит не просто предотвращает падение станка. Он противодействует реактивному крутящему моменту, возникающему при резании, и помогает сохранять ось сверла относительно отверстия. При больших диаметрах эта нагрузка возрастает, особенно при первом контакте сверла с заготовкой, выходе на нижней стороне или встрече с твердым участком.
Заявленная сила магнитного удержания обычно относится к благоприятным условиям контакта со сталью. Реальные заготовки могут быть менее пригодными. Тонкий лист может прогибаться. Окалина, краска, ржавчина, сварочные брызги и неровные поверхности снижают эффективный контакт. Изогнутый прокат и работы на узких полках могут не обеспечивать достаточной площади под магнитным основанием. Материал с низкой магнитной проницаемостью также может быть непригоден для обычного магнитного сверлильного станка независимо от номинального диаметра сверла.
Перед утверждением крупного сверла проверьте условия опоры станка в фактическом месте сверления. Основание должно полностью располагаться на чистой, ровной ферромагнитной поверхности достаточной толщины и площади. Станок должен быть закреплен соответствующим страховочным устройством, даже если магнитное сцепление кажется сильным. Не считайте высокое значение силы магнита разрешением на сверление возле кромки, через нахлесточное соединение или на деформированном листе без дополнительной оценки.
Расположение отверстия часто меняет ответ. Сверло диаметром 50 мм может быть применимо в центре устойчивой стальной пластины, но непригодно возле свободной кромки или рядом со сварным швом. То же относится к сверлению над головой и в вертикальном положении, где управление оператором, удаление стружки и страховочные средства требуют более консервативных ограничений.
Толщина материала изменяет нагрузку сильнее, чем ожидают многие покупатели
Диаметр заметен, но глубина резания часто является фактором, который превращает выполнимое отверстие в проблемный процесс. Сверло, проходящее лист толщиной 10 мм, имеет короткий период контакта. При работе с материалом толщиной 50 мм оно должно сохранять соосность, смазку, удаление стружки и целостность зубьев на значительно более длинном пути. Сочетание большого диаметра с максимальной глубиной резания является наиболее сложным случаем и не должно предполагаться на основе одного показателя максимального диаметра.
Для толстого материала подбирайте глубину сверла под задачу, а не выбирайте чрезмерно длинное сверло по умолчанию. Необоснованно длинное сверло увеличивает вылет и может снизить жесткость. Оно также может усложнить удаление стружки. Используйте сверло с достаточной глубиной для материала и припуска на выход, сохраняя при этом минимально возможную длину режущей сборки.
Пакеты листов создают еще один риск. Сверло может зацепиться на границе между слоями, а стружка может уплотняться между поверхностями. Если сверления через собранные секции нельзя избежать, процесс следует оценивать как работу с прерывистой или переменной нагрузкой. Может потребоваться снижение подачи, более частая очистка и более консервативный выбор диаметра.
Проверьте соединение, ход подачи и окружающий зазор
Сверло может находиться в пределах номинальной производительности станка и при этом быть несовместимым с фактической конфигурацией. Подтвердите, что хвостовик сверла соответствует держателю и что направляющий штифт, система подачи охлаждающей жидкости и механизм выброса керна подходят для данной глубины сверления. Самодельный адаптер может вызвать биение или снизить жесткость, что становится все более критичным с увеличением диаметра.
Ход подачи также заслуживает внимания. Станок должен иметь достаточное перемещение, чтобы провести сверло через всю толщину материала, обеспечивая начало резания, проникновение и удаление керна. Близлежащие элементы конструкции могут препятствовать корпусу двигателя или рукояткам подачи до завершения отверстия. Эти проблемы распространены в судостроении, производстве металлоконструкций и работах по техническому обслуживанию, где доступ может быть более ограниченным, чем предполагает чертеж.
Если размеры отверстий стабильно невелики, станок меньшего размера может обеспечить более удобную работу и более быструю подготовку. Например, магнитный сверлильный станок VD16E предназначен для сверления отверстий диаметром до 16 мм, что делает его более актуальным для легких работ по сверлению отверстий, чем агрегат большей производительности, рассчитанный на более широкий диапазон кольцевых сверл. Соответствие размера станка преобладающему диапазону отверстий может повысить мобильность без необходимости использовать высокопроизводительный станок в неподходящих условиях доступа.
Обоснованный подход к выбору
Утверждайте диаметры сверл для магнитного сверлильного станка VD50, составляя простую матрицу задач, а не выбирая по единственному максимальному значению. Укажите предполагаемые диаметры, глубины сверления, материалы, положения и места расположения отверстий. Определите, какие комбинации являются стандартными, а какие требуют контролируемых условий. Результат должен показать, где VD50 имеет достаточный рабочий запас, а где оправдано применение более крупного станка, иной технологии сверления, дополнительной оснастки или другого метода сверления.
Наиболее надежным выбором сверла обычно является наименьший диаметр, соответствующий требованиям чертежа и сборки, в сочетании с глубиной сверления, подходящей для сечения, стабильной зоной магнитного контакта и комбинацией скорости и подачи, которую станок способен поддерживать. Такой подход защищает качество отверстий и ресурс сверл, сохраняя станок в диапазоне, который технические специалисты могут обоснованно использовать при планировании производства.