

Как предотвратить проскальзывание кольцевой фрезы на магнитной дрели VD50
Кольцевая фреза обычно проскальзывает по одной из четырех причин: магнитный сверлильный станок недостаточно жестко установлен на заготовке, фреза не полностью закреплена в оправке, направляющий штифт работает неправильно или усилие подачи становится неравномерным. На магнитном сверлильном станке VD50 устранение этих основных причин важнее, чем чрезмерное увеличение усилия сверления. Стабильная установка удерживает фрезу по центру, защищает зубья и обеспечивает чистое отверстие вместо увеличенного или поврежденного проема.
Не продолжайте сверление, если фреза начинает вращаться без резания, сильно вибрирует или оставляет на стали отполированный круговой след. Остановите станок, дождитесь полной остановки инструмента и найдите источник смещения. Продолжение работы может повредить хвостовик фрезы, оправку, поверхность заготовки и зону контакта магнитного основания.
Начните с надежного магнитного основания
Магнитное основание должно надежно удерживать станок на чистом, ровном ферромагнитном материале. Краска, ржавчина, сварочные брызги, стружка, масло и неровные поверхности уменьшают магнитный контакт. Даже если станок кажется надежно закрепленным, тонкий слой загрязнений может вызвать вибрацию под нагрузкой. Такую вибрацию часто ошибочно принимают за проблему с фрезой.
Перед установкой VD50 протрите как нижнюю поверхность магнитного основания, так и зону сверления. Удалите непрочно держащуюся окалину подходящим ручным инструментом. Устанавливайте станок там, где основание имеет полный контакт, а не перекрывает сварной шов, паз, кромку или изогнутую поверхность. Если материал тонкий, неровный, немагнитный либо расположен над головой или вертикально, помимо магнита используйте соответствующее механическое крепление и предохранительную цепь. Магнитное основание не заменяет надлежащую фиксацию заготовки.
Убедитесь, что сама заготовка не может смещаться. Стальная пластина может быть магнитной, но если она имеет недостаточную опору или способна прогибаться, станок и фреза все равно могут сдвинуться при врезании зубьев в материал. Перед сверлением надежно закрепите небольшие заготовки на устойчивом верстаке или опорной конструкции.
Убедитесь, что кольцевая фреза установлена правильно
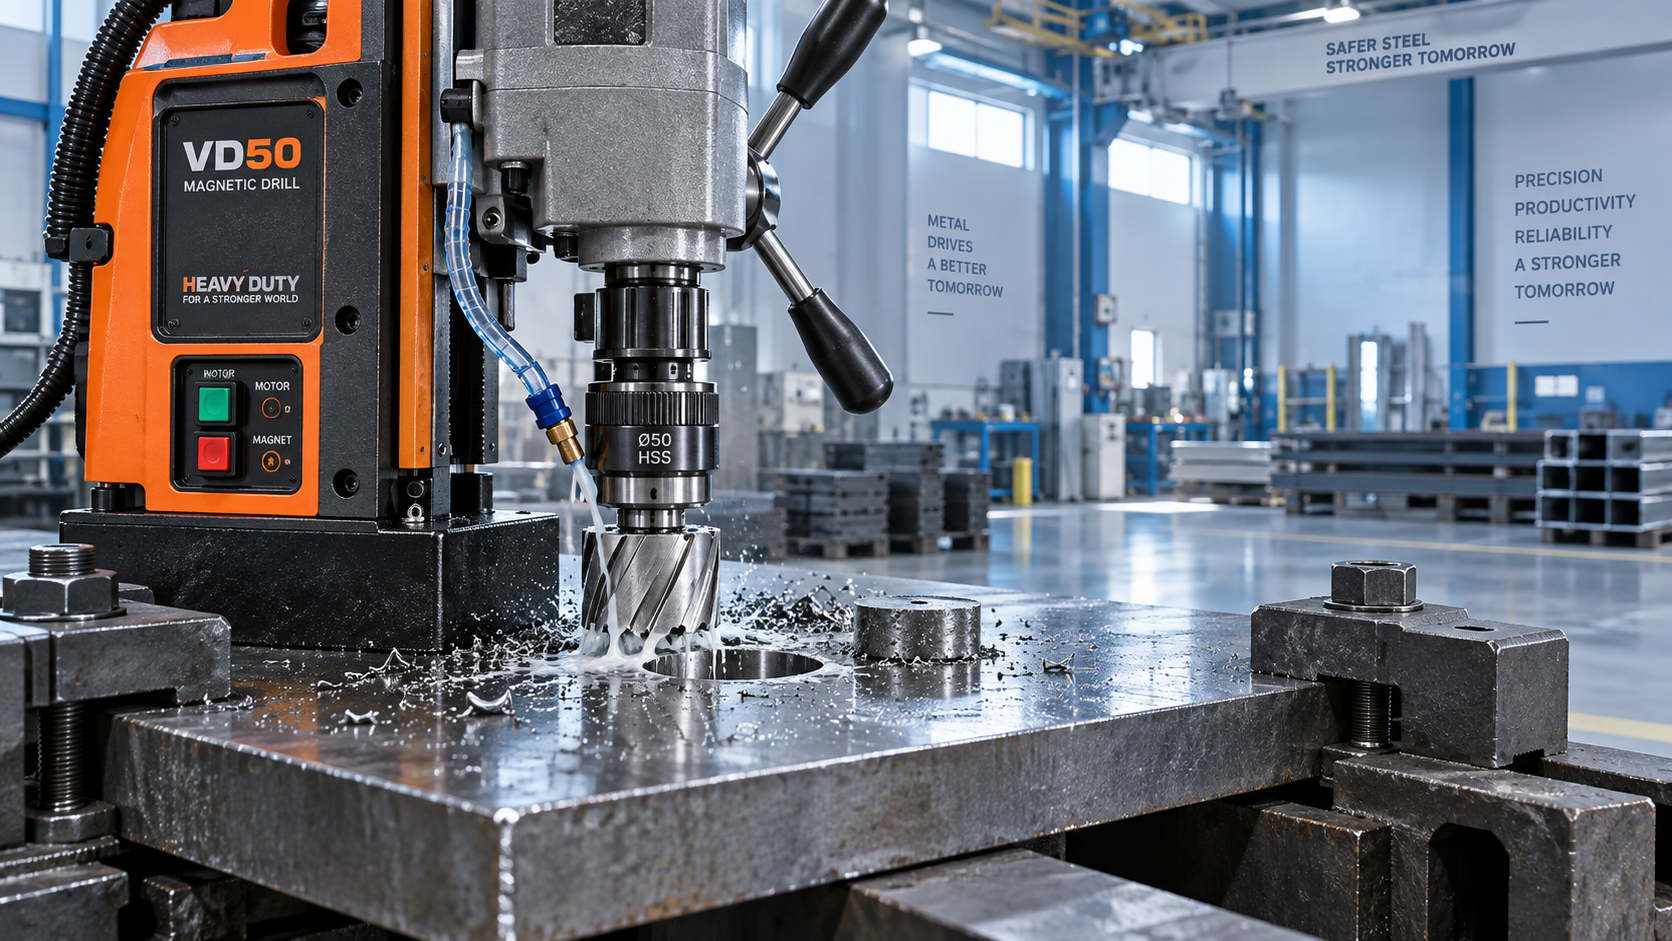
Фреза может проскальзывать внутри оправки, даже если внешне кажется установленной правильно. Снимите фрезу и осмотрите хвостовик. Он должен быть чистым, без заусенцев и совместимым с типом оправки, используемой на магнитном сверлильном станке. Загрязнения на лыске хвостовика, поврежденные места контакта установочных винтов или неподходящий тип хвостовика не позволяют винтам надежно зафиксировать фрезу.
Полностью вставьте кольцевую фрезу в оправку при установленном направляющем штифте. При необходимости совместите установочные лыски с фиксирующими винтами, затем равномерно и надежно затяните винты соответствующим ключом. Не затягивайте один винт, когда фреза установлена под углом; это может временно удержать ее, но она сместится, как только давление при сверлении возрастет.
После затяжки осторожно потяните фрезу рукой при выключенном станке. Она не должна качаться, вращаться или сдвигаться. Также осмотрите соединение оправки и шпинделя. Если люфт имеется в самой оправке, замена только фрезы не решит проблему.
Не упускайте из виду направляющий штифт
Направляющий штифт не только обозначает центр. Он помогает направлять фрезу при первом контакте со сталью и во многих системах кольцевого сверления способствует подаче охлаждающей жидкости. Погнутый, изношенный, заедающий или неподходящий по длине штифт может привести к уводу фрезы до того, как зубья сформируют траекторию резания.
Нажмите на штифт рукой перед установкой фрезы. Он должен перемещаться плавно и свободно возвращаться в исходное положение. Очистите отверстие для штифта от мелкой металлической стружки. Если он заедает, устраните эту проблему до сверления; чрезмерное усилие на рукоятке подачи увеличит боковую нагрузку и повысит вероятность проскальзывания.
Используйте усилие подачи, позволяющее зубьям резать
Кольцевые фрезы предназначены для эффективного удаления кольцевого участка материала. Им требуется стабильное, контролируемое усилие подачи. Распространенная ошибка — начинать с чрезмерного усилия, поскольку оператор ожидает, что фреза будет работать как спиральное сверло. Слишком большое усилие при входе может привести к тому, что одна сторона фрезы начнет резать первой, вызывая вибрацию и увод станка в сторону. Слишком малое усилие может вызвать трение вместо резания, что приводит к нагреву и затуплению зубьев.
Начинайте с умеренного равномерного давления, пока фреза не сформирует устойчивую кольцевую канавку. После равномерного зацепления зубьев продолжайте подачу с постоянным усилием. Следите за стружкой, а не полагайтесь только на звук. При правильном резании образуется стружка; трение вызывает нагрев, изменение цвета, скрип и мелкие пылевидные частицы.
При выходе фрезы уменьшите усилие подачи. Оставшийся материал становится менее устойчивым, а вырезанный керн может внезапно отделиться. Контролируемое завершение защищает как фрезу, так и кромку заготовки.
Соотносите состояние фрезы с материалом
Изношенная кольцевая фреза с большей вероятностью будет скользить по поверхности или неравномерно врезаться. Осматривайте режущие зубья перед каждым важным отверстием. Сколотые зубья, закругленные кромки, следы перегрева или забившаяся между зубьями стружка — признаки того, что фреза может больше не обеспечивать предсказуемое резание. Повторное использование поврежденной фрезы может превратить простую проблему сверления в повреждение оправки или неточное отверстие.
Используйте фрезу, предназначенную для обрабатываемого материала. Низкоуглеродистая сталь, нержавеющая сталь, сталь с покрытием и закаленный материал по-разному реагируют на нагрев и давление резания. Правильный подход заключается не просто в увеличении усилия. Твердость и толщина материала, покрытие фрезы, смазочно-охлаждающая жидкость и скорость станка должны работать совместно. Следуйте рекомендациям производителя фрезы и станка по эксплуатации для используемого сочетания инструмента и материала.
СОЖ особенно полезна при повышении температуры или при сверлении более сложных материалов. Она уменьшает трение на режущей кромке и помогает предотвратить приваривание стружки к зубьям. Следите за тем, чтобы канал подачи охлаждающей жидкости оставался чистым, и не допускайте скопления стружки вокруг фрезы во время работы.
Проверьте выравнивание, прежде чем винить станок
Если отверстие расположено близко к кромке, рядом со сварным швом или на узком фланце, фрезе может не хватать опорной поверхности для равномерного начала резания. Магнит может удерживать станок, однако режущее усилие все равно способно потянуть инструмент в сторону без опоры. В таких ситуациях пересмотрите метод сверления, при возможности используйте подходящую подкладку или опору либо переместите отверстие, если конструкция это допускает.
Сверление на изогнутой трубе или на стальных конструкциях сложной формы требует специальной опоры и установки, обеспечивающей перпендикулярность магнитного сверлильного станка предполагаемому отверстию. Стандартную конфигурацию с плоским основанием не следует автоматически считать пригодной для изогнутого материала. Та же предосторожность относится к пакетам листов: если слои могут разъединяться или вибрировать, фреза может зацепиться и потерять направление.
Для работ, сочетающих изготовление отверстий с обработкой плоскостей, пазов, резьбы или других точных элементов, после переносного сверления может быть эффективнее переместить заготовку на жесткий металлорежущий станок. В машиностроении, обработке пресс-форм и работах, связанных с аэрокосмической отраслью, такой традиционный станок, как фрезерный станок X5040, может быть более подходящим решением, когда требуются полное закрепление заготовки и контролируемая многооперационная обработка. Магнитный сверлильный станок остается наиболее полезным, когда заготовка слишком велика, закреплена на месте или ее непрактично перемещать на стол станка.
Краткая процедура перед сверлением предотвращает большинство проскальзываний
- Убедитесь, что заготовка изготовлена из ферромагнитного материала, устойчива и имеет опору, предотвращающую прогиб.
- Очистите магнитное основание и поверхность сверления, чтобы на них не было стружки, окалины, масла и непрочно держащегося покрытия.
- Установите чистую неповрежденную фрезу и свободно перемещающийся направляющий штифт; правильно затяните крепление оправки.
- Расположите станок перпендикулярно поверхности и убедитесь, что магнитное основание имеет полный контакт.
- При необходимости используйте СОЖ и начинайте резание с контролируемым равномерным усилием.
- Немедленно остановитесь, если станок смещается, фреза вибрирует или резание переходит в трение.
Наиболее полезная привычка — рассматривать проскальзывание фрезы как сигнал о необходимости проверить установку, а не как причину сильнее давить на инструмент. Правильно установленная фреза, жесткое магнитное основание, надежная фиксация заготовки и стабильное усилие подачи позволяют VD50 выполнять резание с гораздо меньшей вибрацией и значительно лучшим контролем отверстия. Если после этих проверок проблема повторяется, проверяйте оправку, фиксирующие винты, систему направляющего штифта и состояние фрезы в комплексе, а не заменяйте детали наугад.