

Как тонкая сталь влияет на силу магнитного удержания магнитного сверлильного станка VD50
Тонкая сталь для магнитного сверлильного станка — это не просто более слабая версия толстой стали. Она изменяет магнитную цепь под основанием, уменьшая количество магнитного потока, которое может проводить заготовка, и повышая чувствительность к состоянию поверхности, вибрации и крутящему моменту при сверлении. Для магнитного сверлильного станка VD50 это означает, что основание, которое при статической проверке выглядит прочно закреплённым, может обеспечивать недостаточный запас безопасности после входа коронки в материал.
Ключевой момент заключается в том, что удерживающая магнитная сила является системной величиной, а не фиксированным значением, создаваемым только магнитом. Конструкция магнита, толщина и марка стали, площадь контакта, краска или окалина, геометрия заготовки и направление приложенных нагрузок при сверлении определяют, сохранит ли станок устойчивость.
Почему толщина стали изменяет магнитную цепь
Основание магнитного сверлильного станка создаёт замкнутый магнитный путь: поток выходит из одного полюса магнита, проходит через стальную заготовку и возвращается через противоположный полюс. Толстая ферромагнитная пластина из низкоуглеродистой стали, как правило, обеспечивает путь с низким магнитным сопротивлением для этого потока. Магнитная цепь эффективно замыкается, позволяя основанию развивать удерживающую силу, близкую к расчётной.
Когда сталь тонкая, пластина может стать ограничивающей частью этой цепи. У неё меньше площадь поперечного сечения для проведения магнитного потока, и она может приближаться к магнитному насыщению. После насыщения материала увеличение магнитного возбуждения не приводит к пропорциональному росту полезной удерживающей силы. Часть потока рассеивается через воздух вокруг заготовки, а не проходит через сталь между полюсами. В результате снижается нормальная прижимная сила у основания станка.
Этот эффект особенно важен, поскольку номинальная магнитная сила производителя обычно определяется в контролируемых условиях: на чистом, ровном, достаточно толстом образце из низкоуглеродистой стали при полном контакте основания и нагрузке, приложенной перпендикулярно поверхности. Полевое сверление редко воспроизводит такие условия. Тонкая окрашенная панель, корродированный конструкционный элемент или пластина вблизи кромки могут обеспечивать значительно меньшее удержание, чем предполагает номинальное значение.
Удерживающая сила — это не то же самое, что сопротивление перемещению при сверлении
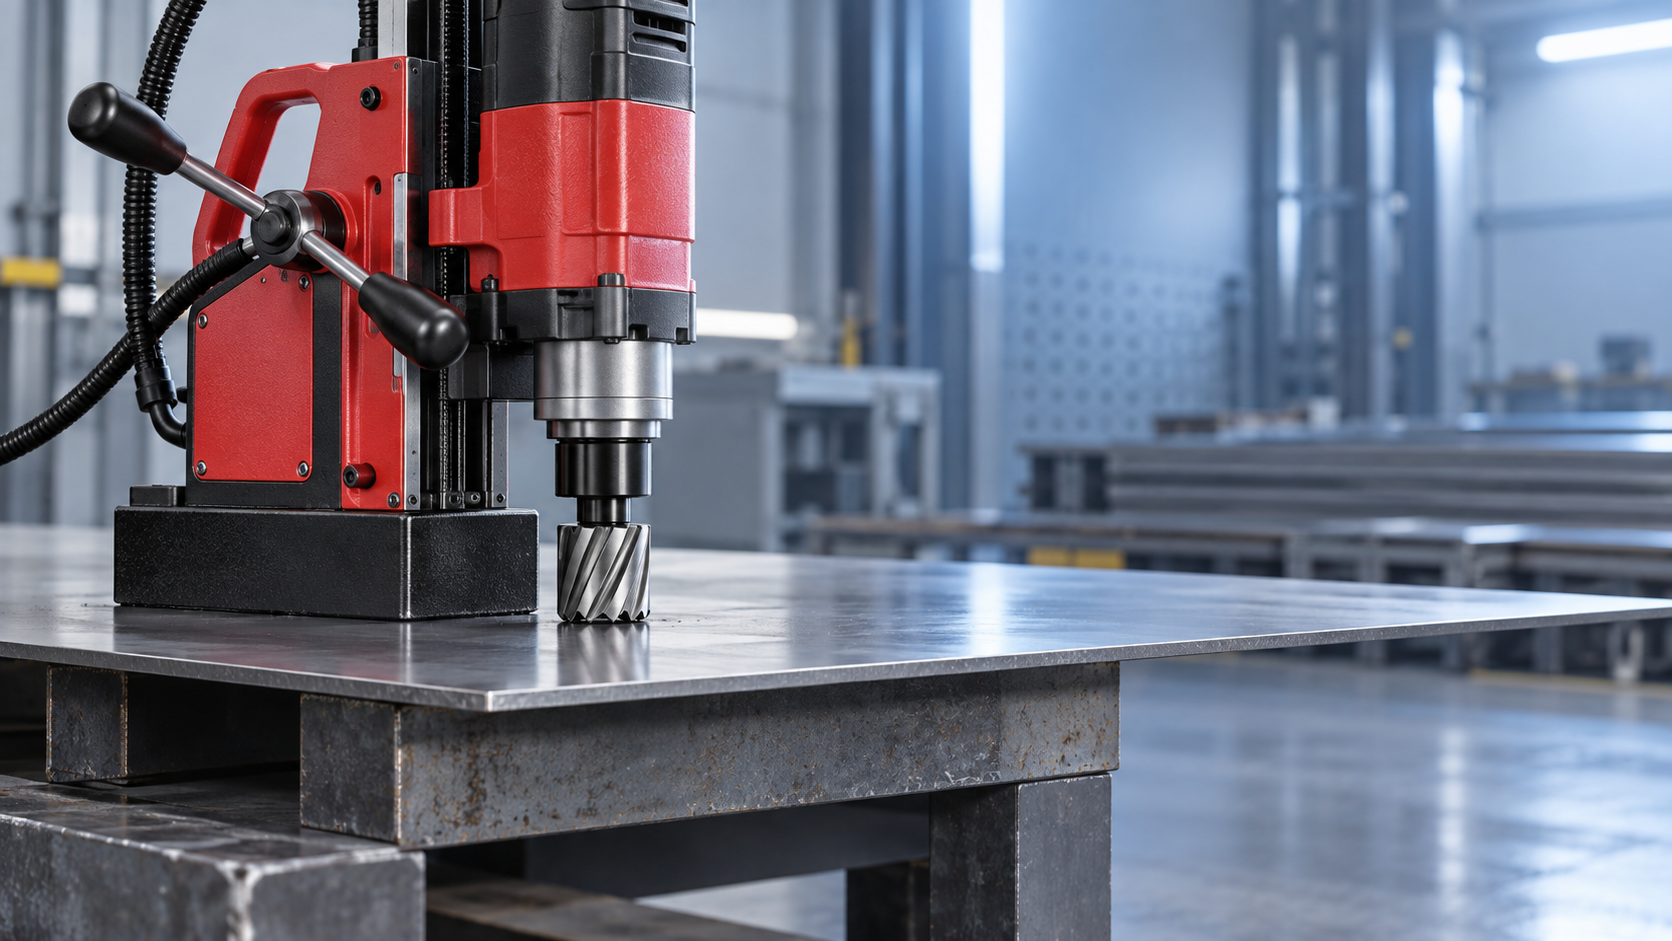
Даже если основание VD50 создаёт достаточное притяжение вниз, чтобы оставаться закреплённым, при сверлении возникают силы, действующие не только перпендикулярно поверхности. Кольцевые фрезы и спиральные свёрла создают крутящий момент вокруг оси шпинделя. Усилие подачи, заклинивание фрезы, выход из материала и забивание стружкой могут создавать боковые или вращательные нагрузки. Эти нагрузки стремятся вызвать скольжение или поворот станка, а не прямой отрыв от стали.
Практическое сопротивление скольжению частично зависит от трения:
Сопротивление скольжению ≈ магнитная нормальная сила × коэффициент трения
Это соотношение объясняет, почему тонкий материал представляет собой комплексный риск. Уменьшение толщины стали снижает магнитную нормальную силу; масло, СОЖ, прокатная окалина, краска или окисление поверхности могут дополнительно снизить трение. Основание может не отрываться по вертикали, но всё же слегка поворачиваться под действием крутящего момента. Даже незначительное перемещение может повредить кольцевую фрезу, увеличить отверстие, сломать направляющий штифт или поставить оператора на траекторию движения неустойчивого станка.
Вращательная неустойчивость часто важнее, чем простая опасность отрыва. Магнитное основание имеет ограниченную площадь опоры. Если результирующая нагрузка при сверлении действует вблизи края этой площади, станок может начать поворачиваться. Тонкий материал повышает такую вероятность, поскольку доступная магнитная сила уже снижена, а лёгкий лист или пластина могут прогибаться под нагрузкой.
Толщина — лишь одна из характеристик «стали»
При технической оценке не следует считать все стали одинаковой толщины магнитно эквивалентными. Углеродистые стали, используемые для изготовления конструкций, в целом подходят в качестве магнитных оснований, но их магнитные свойства могут меняться в зависимости от состава, термообработки, остаточных напряжений и истории формовки. Аустенитные нержавеющие стали, алюминий, медь и многие цветные сплавы вообще не могут обеспечить обычный удерживающий магнитный путь для магнитного сверлильного станка. Некоторые марки нержавеющей стали частично магнитны, однако их поведение нельзя определять только по внешнему виду или семейству марок.
Упрочнённый деформацией, сильно сформованный или тонкий лист также может вести себя иначе, чем плоский образец из низкоуглеродистой стали. Стальной компонент может быть достаточно магнитным для прилипания ручного магнита, но при этом оставаться непригодным для магнитного сверления. Прилипание ручного магнита не является значимым подтверждением устойчивости к крутящему моменту при сверлении, усилию подачи и вибрации.
Геометрия может снижать эффективность так же существенно, как и толщина. Узкие полосы, элементы с расположенными рядом отверстиями, фланцы, криволинейные поверхности и участки вблизи кромки ограничивают эффективный путь возврата магнитного потока. Основание, перекрывающее прорезь или частично расположенное над пустотой, не имеет полной опоры, даже если номинальная толщина материала в другом месте компонента достаточна. Сварные швы, неравномерное цинкование и локальные деформации также могут создавать воздушные зазоры между магнитом и сталью. Воздушные зазоры крайне неблагоприятны, поскольку воздух имеет значительно более высокое магнитное сопротивление, чем ферромагнитная сталь.
Почему подготовка поверхности важнее для тонкой стали
На толстой чистой пластине небольшой слой покрытия может уменьшить удерживающую силу, не вызывая немедленной неустойчивости. В случае тонкой стали система имеет меньший запас. Поэтому краска, неоднородности цинкового покрытия, заусенцы, сварочные брызги, стружка и скопившаяся СОЖ могут стать решающими факторами.
Контактная поверхность основания должна быть чистой, достаточно сухой для сохранения трения и плотно прилегать к заготовке. Удаление рыхлой окалины и толстого покрытия в месте установки основания — не косметическая процедура; это уменьшает эффективный воздушный зазор. Необходимо также осматривать нижнюю сторону магнитного основания. Металлическая стружка, застрявшая под полюсами, может препятствовать полному контакту и создавать наклон, который сложно обнаружить до начала сверления.
Очистку поверхности не следует путать с разрешением на сверление неподдерживаемого тонкого материала. Чистый контакт улучшает доступную магнитную цепь, но не может компенсировать пластину, толщина которой меньше заявленной производителем станка минимальной толщины, или заготовку с недостаточной жёсткостью.
Как оценить пригодность VD50, не полагаясь на номинальное значение силы
Первым источником информации должна быть эксплуатационная документация VD50. Указанные в ней минимальная толщина заготовки, допустимое состояние материала, разрешённые положения работы, требования к страховочной цепи, ограничения диаметра фрезы и инструкции по подаче имеют приоритет над общими практическими рекомендациями. Если минимальная толщина не указана ясно, её следует запросить у производителя, а не выводить из размеров магнита или заявленного значения удерживающей силы.
Полезная оценка предполагает рассмотрение следующих вопросов:
- Является ли заготовка ферромагнитной и достаточно толстой по всей площади контакта магнитного основания?
- Имеет ли основание полную опору на сплошном ровном материале, а не перекрывает ли оно кромку, отверстие, узкий фланец или криволинейный участок?
- Какой крутящий момент и усилие подачи создадут выбранная фреза, её диаметр и материал?
- Будет ли операция выполняться горизонтально, вертикально или над головой и создаёт ли такое положение опасность скольжения под действием силы тяжести или падения инструмента?
- Может ли сама заготовка прогибаться, вибрировать или смещаться при выходе инструмента из материала?
- Требуется ли независимое средство удержания согласно инструкциям к оборудованию или процедуре безопасности на объекте?
Перед началом работы следует проверить статическое крепление, однако это не заменяет данную оценку. Контролируемое испытание на отрыв может выявить явно недостаточное сцепление, но не полностью моделирует крутильную нагрузку или зацепление фрезы в отверстии. Соответствующий инженерный вопрос заключается в том, имеет ли вся установка достаточный запас при наибольшей вероятной эксплуатационной нагрузке, а не в том, способен ли магнит удержать собственный вес станка.
Эксплуатационные меры для тонкого материала
Если сверления относительно тонкой, но допустимой стали невозможно избежать, процесс следует сделать менее нагруженным. Используйте острую фрезу, подходящую смазочно-охлаждающую жидкость, контролируемую подачу и скорость, соответствующую диаметру фрезы и материалу. Чрезмерная подача увеличивает крутящий момент и может привести к захвату фрезы; недостаточная подача может вызвать трение и нагрев, что ускоряет износ фрезы и повышает вероятность неравномерной нагрузки.
Подкладка под заготовку более толстой ферромагнитной пластины может улучшить путь возврата магнитного потока при условии, что подкладка ровная, надёжно закреплена и поддерживает всю площадь основания. Она не должна создавать зазор, образовывать отдельный незакреплённый компонент или препятствовать траектории сверления. В некоторых производственных условиях зажимное сверлильное приспособление, специально разработанная опорная пластина или обработка до сборки безопаснее, чем использование магнитного основания на тонком материале.
При многократном выполнении отверстий в деталях, слишком тонких для надёжного магнитного сверления, следует пересмотреть технологический маршрут, а не пытаться принудительно применять данный способ. Компоненты, требующие токарных операций наряду с контролируемыми вторичными операциями, могут лучше обрабатываться на жёстко закреплённом станочном оборудовании; например, токарный станок с наклонной станиной с ЧПУ TCK52 представляет собой другой класс оборудования для обработки с оснасткой, а не замену магнитному сверлильному станку при работе с конструкционными элементами.
Запас безопасности должен учитывать реальные условия сверления
Тонкая сталь не запрещает автоматически использование магнитного сверлильного станка VD50, однако уменьшает запас для наиболее важной функции безопасности инструмента — стабильного магнитного удержания. Поэтому правильным критерием является не визуальная оценка, что основание «кажется прочным». Это документированная минимальная толщина и рабочий диапазон применения, указанные для станка и проверенные с учётом типа материала, состояния контакта, геометрии, ориентации, нагрузки от фрезы и требований к независимому удержанию.
Если любое из этих условий отличается от документированной основы, по которой определялась удерживающая магнитная сила, безопасным является предположение, что доступное удержание ниже заявленного значения. При магнитном сверлении такая консервативная оценка защищает качество отверстий, инструмент, заготовку и, что наиболее важно, оператора.