

Что входит в приемочные испытания у поставщика токарного станка с ЧПУ с наклонной станиной?
Что входит в приемочные испытания у поставщика токарного станка с ЧПУ с наклонной станиной?
Токарный станок с ЧПУ с наклонной станиной может казаться готовым к отгрузке, когда система управления включается, револьверная головка индексируется, а образец детали выглядит приемлемо. Однако этого недостаточно для содержательных приемочных испытаний у поставщика. Для руководителей по контролю качества и безопасности ключевой вопрос заключается в том, может ли станок стабильно изготавливать требуемые детали в реальных условиях, обеспечивая при этом защиту операторов, удобство обслуживания и соответствие согласованной технической спецификации.
Комплексные приемочные испытания должны быть согласованы до изготовления станка, а не импровизированы во время финальной проверки. В протоколе испытаний должны быть отражены спецификация закупки, утвержденная компоновка, чертеж образца детали, конфигурация системы управления, комплект оснастки и применимые местные требования безопасности. Компетентный поставщик токарных станков с ЧПУ с наклонной станиной должен быть готов продемонстрировать больше, чем базовое перемещение осей. Поставщик должен предоставить измеримые доказательства точности станка, функциональной надежности, безопасности и комплектности поставки.
Начинайте с плана приемки, а не с демонстрации станка
Заводские приемочные испытания наиболее эффективны при наличии четких критериев приемки/браковки. Формулировка «станок работает нормально» слишком расплывчата для последующего урегулирования разногласий. Покупателю следует определить, какие характеристики наиболее важны для предполагаемых работ: точность диаметров, соосность между операциями, качество поверхности при точении, стабильность обработки прутка, тяжелое прерывистое резание или безлюдное производство. Для токарного станка, предназначенного для коротких прецизионных валов, требуются иные акценты, чем для станка, предназначенного для более крупных фланцев или компонентов клапанов.
До начала испытаний подтвердите модель станка, длину станины, двигатель шпинделя и диапазон частот вращения, конфигурацию патрона или цанги, количество позиций револьверной головки, версию системы управления, ходы осей, систему подачи СОЖ, стружечный конвейер, гидравлический агрегат и параметры электропитания. Все утвержденные опции должны быть внесены в протокол контроля. Это предотвращает распространенную проблему, когда станок испытывается в конфигурации, отличающейся от той, в которой он в итоге упаковывается для экспорта.
Если требуется формальный метод проверки точности, стороны могут ссылаться на соответствующие методы испытаний металлорежущих станков или согласованный стандарт заказчика. Точные допуски должны определяться договором, спецификацией станка и требуемой технологической способностью процесса, а не общими заявлениями.
Геометрическая точность и характеристики осей
Конструкция с наклонной станиной способствует отводу стружки и часто улучшает доступ оператора, но ее геометрия все равно требует тщательной проверки. При приемке следует проверить возможность выравнивания, состояние станины, монтаж линейных направляющих, выверку револьверной головки, взаимное расположение оси шпинделя и выверку задней бабки, если она поставляется. В зависимости от согласованного объема проверки могут применяться калиброванные индикаторы, контрольные оправки, прецизионные уровни или лазерные измерительные системы.
Позиционирование осей — не единственный важный показатель. Проверяйте как точность позиционирования, так и повторяемость на значимых участках хода осей X и Z. Повторяемость особенно важна для серийного производства, поскольку токарный станок может один раз достичь заданной точки, но отклоняться в повторяющихся циклах из-за люфта, настройки сервоприводов, тепловых воздействий или механического трения. В протоколе испытаний должны быть указаны используемое измерительное оборудование, условия окружающей среды, если применимо, точки измерения, показания и допустимое отклонение.
Индексация револьверной головки требует отдельного внимания. Выполните повторяющиеся циклы индексации по всем позициям, затем убедитесь, что выбранная позиция надежно фиксируется и стабильно возвращается. Револьверная головка, периодически теряющая позицию, может не выявить проблему во время короткой демонстрации, но после установки создает серьезный риск повреждения инструмента, брака деталей или столкновений.
Испытания шпинделя, зажима и резания
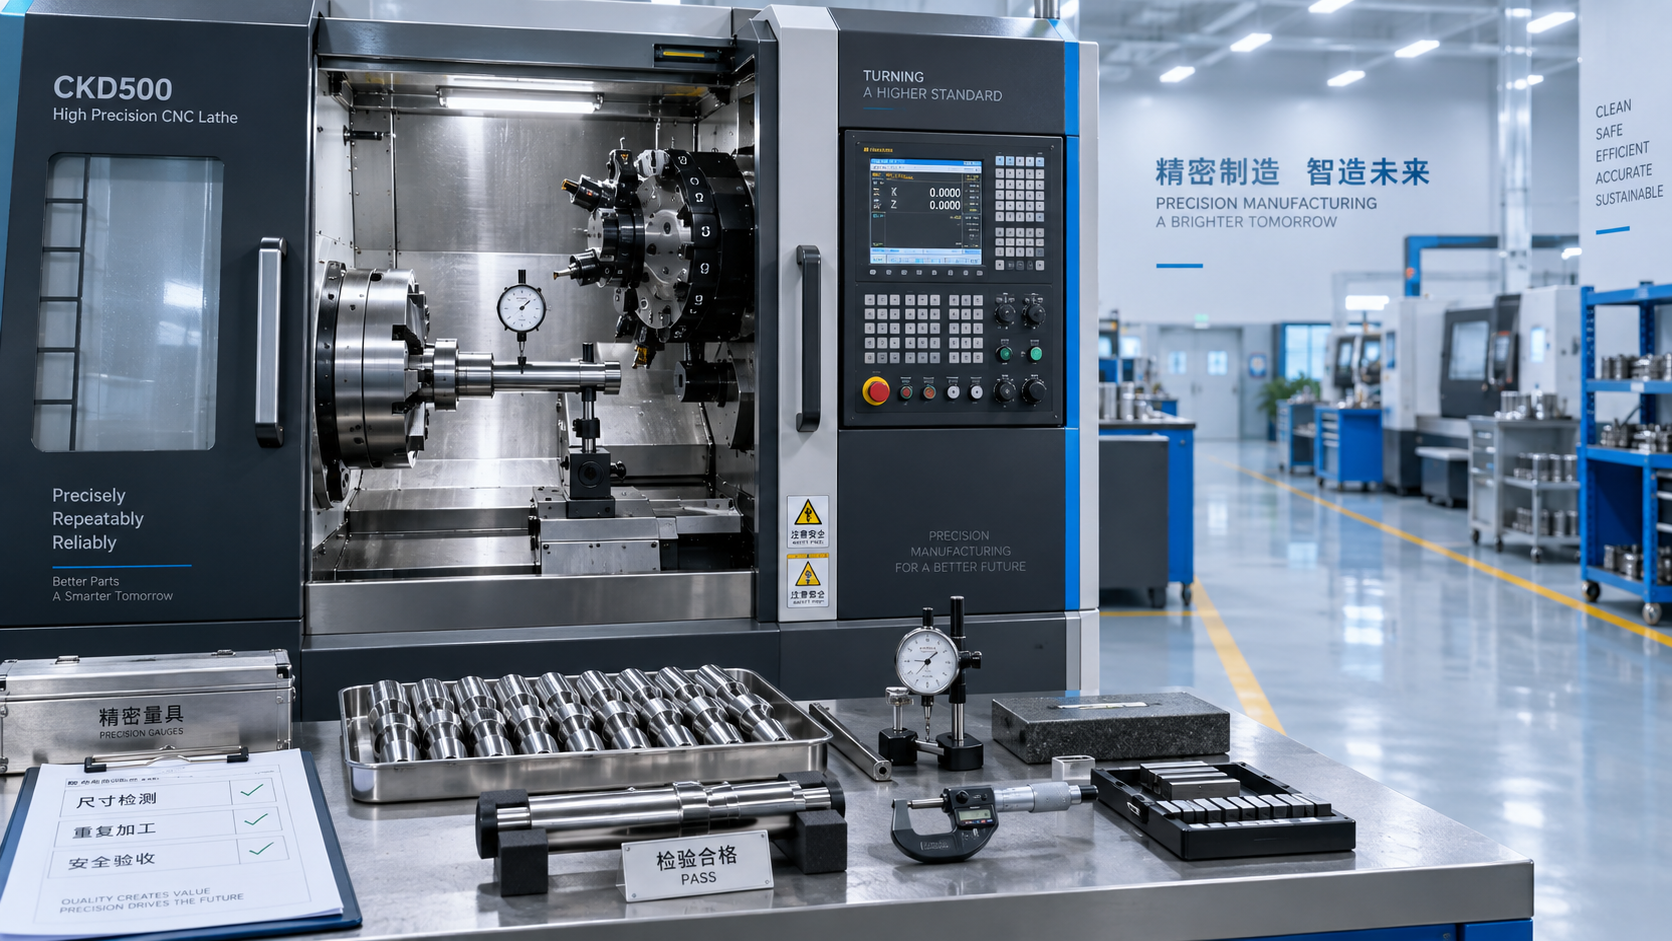
Испытание шпинделя должно включать проверку биения на носке шпинделя и, при необходимости, на подходящей контрольной оправке или интерфейсе зажимного приспособления. Поставщик должен продемонстрировать работу во всем требуемом диапазоне частот вращения, включая разгон, торможение, смену направления и длительную работу на согласованной скорости. Следите за аномальным шумом подшипников, вибрацией и убедитесь, что система управления надежно отображает фактическую частоту вращения шпинделя.
Зажимные устройства нельзя рассматривать как второстепенную деталь. Проверьте крепление патрона, состояние кулачков, реакцию гидравлического зажима, индикацию давления, работу педали или командного управления, а также все блокировки, предназначенные для предотвращения небезопасного запуска шпинделя. Если проект предусматривает подачу прутка, передачу на противошпиндель, поддержку задней бабкой или автоматический сбор деталей, эти функции должны быть проверены в составе единой последовательности.
Практическая пробная обработка придает смысл геометрическим измерениям. Согласованная тестовая заготовка должна по возможности соответствовать планируемому материалу и процессу. Полезный образец может включать торцевание, наружное точение, растачивание, обработку канавок, нарезание резьбы и переход диаметра, требующий перемещения по осям X и Z. Оцените размеры, конусность, круглость там, где она критична, внешний вид поверхности, образование заусенцев, контроль стружки и стабильность цикла. Одна успешно изготовленная деталь обнадеживает; несколько повторно изготовленных деталей дают более убедительные доказательства стабильности процесса.
Безопасность должна испытываться как система
Проверка безопасности должна охватывать фактически поставляемую конфигурацию, а не только рекламную брошюру станка. Проверьте ограждение, целостность дверей, состояние смотрового окна, работу блокировки двери, устройства аварийной остановки, предупредительные этикетки, защитные ограждения вращающихся компонентов и удержание СОЖ и стружки. Открытие двери с блокировкой во время соответствующей испытательной последовательности должно вызвать ожидаемую реакцию станка. Аварийные остановы должны быть проверены из каждого установленного места с последующей контролируемой процедурой сброса и перезапуска.
Электрическая проверка должна включать чистоту шкафа, идентификацию проводки, заземление, защитные устройства, прокладку кабелей, вентиляцию и безопасный доступ для обслуживания. Электротехнические стандарты и требования соответствия различаются в зависимости от рынка назначения, поэтому необходимая документация и конфигурация станка должны быть определены заранее. Руководителям по безопасности также следует убедиться, что гидравлическая, пневматическая системы, система СОЖ и система смазки не имеют утечек во время работы, а сигнализация низкого уровня или неисправностей функционирует в соответствии со спецификацией.
Не следует упускать из виду поведение при восстановлении работы. Моделируйте только безопасные, согласованные условия неисправности, такие как сигнал открытой двери, сигнал низкого уровня смазки или контролируемое прерывание цикла. Цель состоит в подтверждении того, что станок останавливается предсказуемо, выдает понятный сигнал тревоги и может быть возвращен в эксплуатацию без обхода защитных функций.
Система управления, документация и акт передачи
Систему ЧПУ следует испытывать с точки зрения оператора: загрузка программ, ручное перемещение, возврат в референтную точку, ввод коррекций, функции контроля стойкости инструмента при их наличии, история аварийных сообщений, процедуры резервного копирования и интерфейсы связи. Сверьте языковую версию, электрическое напряжение, частоту и программное обеспечение контроллера с заказом. Если станок поставляется с автоматизацией, сигналы интерфейса и логика безопасности должны быть включены в объем приемки, а не отложены до пусконаладки.
Полный комплект передаточной документации обычно включает компоновку станка, требования к фундаменту и монтажу, электрические и пневматические схемы, если применимо, сведения о смазке, руководство по эксплуатации, инструкции по техническому обслуживанию, перечень запасных частей, резервную копию системы управления, протоколы контроля и упаковочный лист. Инструментальные держатели, мягкие кулачки, руководства, ключи, выравнивающие опоры и специальные принадлежности должны быть физически пересчитаны до упаковки.
Этот подход применим ко всему парку металлорежущих станков. Например, приемка вертикального сверлильного станка Z5040A будет сосредоточена на других технологических рисках, включая его максимальную сверлильную способность 40 mm, возможность нарезания резьбы M24, конус шпинделя MT4, ход шпинделя 180 mm, выбор подачи и регулировку стола. Принцип остается тем же: подтвердить заявленные возможности путем контроля и функциональных испытаний, а затем документировать то, что было принято.
Более надежная основа для оценки поставщика
Лучшее приемочное испытание не обязательно является самым длительным. Это испытание, которое учитывает наиболее дорогостоящие для предполагаемого применения виды отказов: нестабильность размеров, небезопасный доступ, плохой контроль стружки, ненадежная работа револьверной головки, недостаточная документация или затрудненный доступ для обслуживания. Любое отклонение должно быть внесено в перечень замечаний с указанием ответственности, метода устранения и подтверждения закрытия до одобрения отгрузки.
Shandong Honcan Machinery Equipment Co., Ltd. осуществляет поставки металлорежущих станков, руководствуясь взаимосвязанными приоритетами инноваций, качества и надежности. Для покупателей это должно означать прозрачный процесс испытаний: технические требования определяются заранее, измерения четко регистрируются, функции безопасности проверяются в присутствии сторон, а детали конфигурации контролируются до того, как оборудование покинет завод. Грамотно проведенные приемочные испытания у поставщика не устраняют все задачи пусконаладки, но дают принимающей команде гораздо более надежную исходную основу для монтажа и производства.