

Как сравнивать предложения поставщиков токарных станков с ЧПУ с наклонной станиной при различной комплектации инструментом
Коммерческие предложения поставщиков по токарному станку с ЧПУ с наклонной станиной часто выглядят сопоставимыми, пока не будет внимательно изучена строка оснастки. Два станка с аналогичными диаметром обработки, мощностью шпинделя и маркой системы управления могут иметь совершенно разные производственные возможности после включения револьверных позиций, приводного инструмента, патронов, держателей, измерительных щупов, устройств подачи прутка и поддержки при наладке. Поэтому более низкая заявленная цена может означать более ограниченную комплектацию станка, а не менее дорогое решение.
Для отделов закупок практическая цель состоит в том, чтобы привести каждое предложение к единому объему производственных требований: одинаковым детали, диапазону материалов, ожидаемому времени цикла, модели персонала и требуемым характеристикам готовой продукции. Только после этого предложение поставщика токарного станка с ЧПУ с наклонной станиной можно сравнивать на сопоставимой основе.
Начинайте с детали, а не со спецификации станка
Перед сравнением документов поставщиков определите производственные требования в терминах, которые можно последовательно оценить по стоимости. Предложение следует рассматривать применительно к типовым деталям, а не к общему утверждению вроде «точение стальных компонентов». Поставщику требуется достаточно подробная информация, чтобы определить, достаточна ли предлагаемая оснастка для предполагаемых работ.
- Максимальный и типовой диаметр прутка или диаметр зажима в патроне
- Длина детали, толщина стенки и условия закрепления заготовки
- Обрабатываемые материалы, включая труднообрабатываемые сплавы или закаленные участки
- Операции, требуемые за одну установку: точение, обработка канавок, нарезание резьбы, сверление, нарезание резьбы метчиком, фрезерование, поперечное сверление или многоугольная обработка
- Целевые допуски, качество поверхности и требования к повторяемости
- Ожидаемый размер партии, годовой объем и частота переналадки
Это важно, поскольку стандартная револьверная головка на восемь или двенадцать позиций может быть достаточной для простого вала, но недостаточной для корпуса клапана или гидравлического фитинга, требующего нескольких операций с приводным инструментом. Один поставщик может указать цену базового токарного центра и предположить выполнение вторичного сверления в другом месте; другой может включить ось Y, ось C, приводной инструмент и угловые держатели, чтобы деталь была завершена за один зажим. Их цены не следует рассматривать как конкурирующие предложения на одно и то же решение.
Полезной практикой при запросе коммерческого предложения является предоставление матрицы оснастки вместе с чертежом детали. Попросите каждого поставщика отметить, включена ли каждая операция, указать используемую инструментальную позицию и перечислить все операции, остающиеся внешними. Это превращает расплывчатые описания комплектации в производственное сравнение.
Отделяйте возможности станка от поставляемой оснастки
Предложения обычно объединяют три разные категории: возможности станка, интерфейсы оснастки и физические инструменты, поставляемые со станком. Их следует оценивать отдельно.
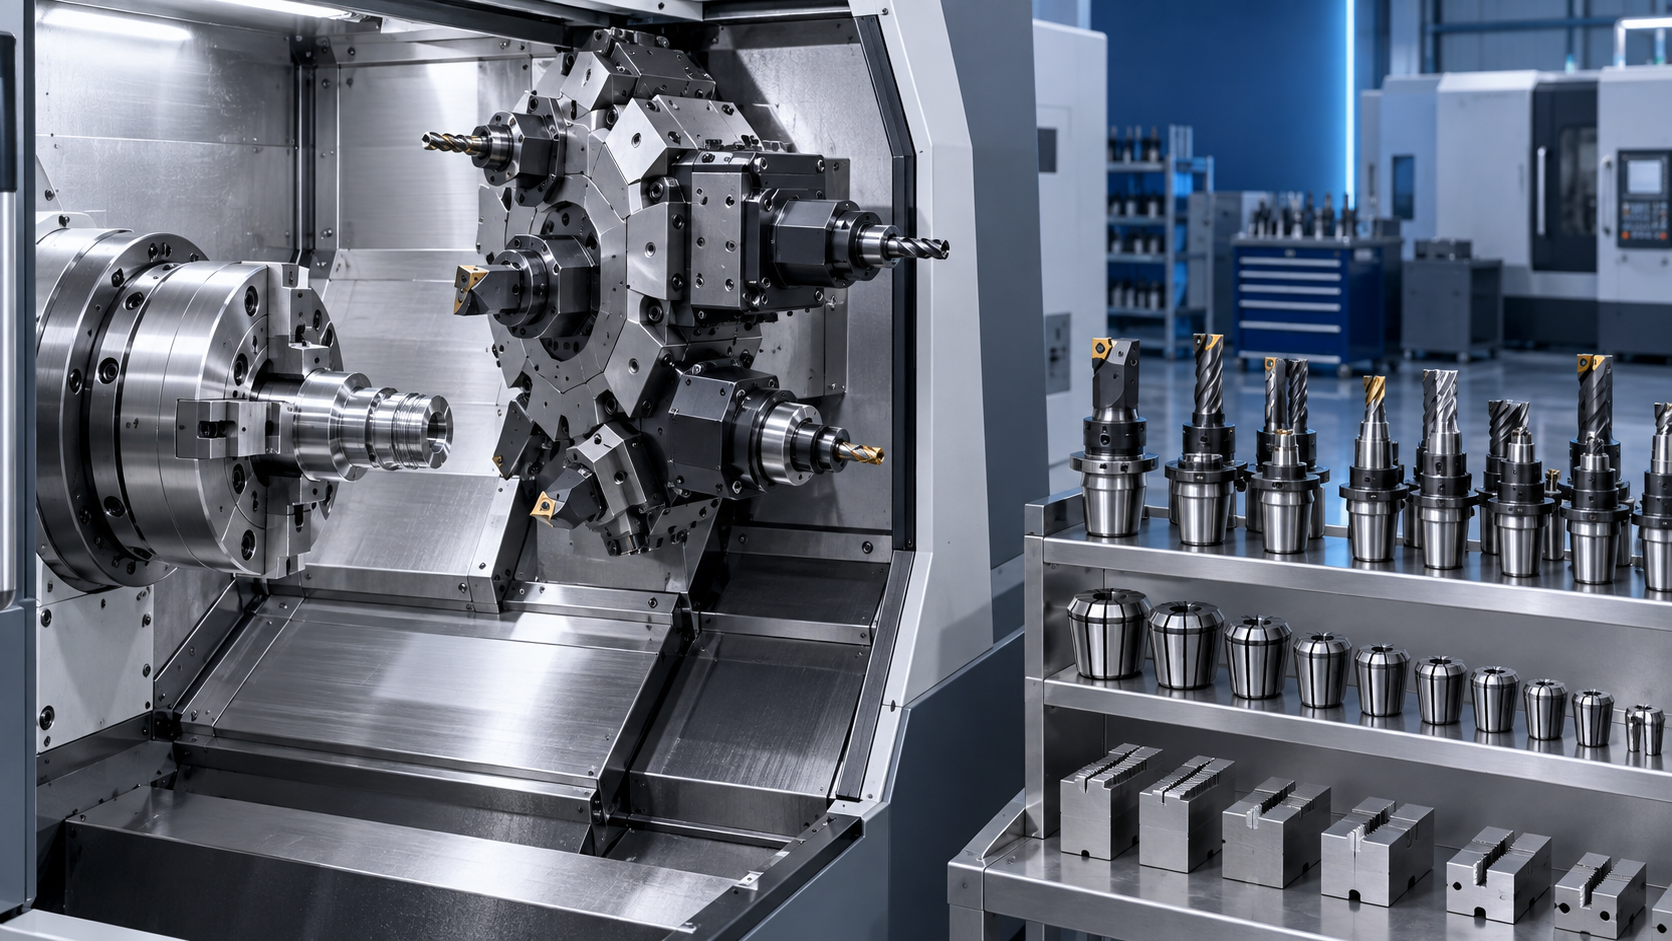
Возможности станка включают мощность и крутящий момент шпинделя, максимальную скорость, вместимость прутка, конфигурацию револьверной головки, мощность приводного инструмента, перемещения по осям, конфигурацию задней бабки или противошпинделя, систему подачи СОЖ и удаление стружки. Они определяют, что токарный станок потенциально может выполнять.
Интерфейсы оснастки включают стандарт крепления револьверной головки, размеры расточек, конфигурацию VDI или BMT, интерфейс приводного инструмента, цанговую систему, кулачки патрона и системы быстрой смены. Интерфейсы определяют, какие держатели и принадлежности можно будет установить позднее и насколько дорого обойдется такое расширение.
Комплект поставляемой оснастки охватывает фактически поставляемые держатели, втулки для расточных оправок, блоки токарных резцов, держатели приводного инструмента, цанги, сверла, пластины, комплекты кулачков и измерительные принадлежности. Станок, описанный как «готовый к использованию приводного инструмента», не равнозначен станку, поставляемому с держателями приводного инструмента, необходимыми для обработки детали.
Запросите построчную спецификацию оснастки. Формулировка «стандартный комплект инструмента» никогда не должна приниматься как достаточное описание. В спецификации должны быть указаны количество, тип позиции, размеры, марка при необходимости, а также включены ли режущие инструменты или пластины. Например, в комплект могут входить два радиальных держателя приводного инструмента, тогда как программа обработки детали требует четырех радиальных и двух осевых держателей. Оставшаяся закупка может быть существенной, особенно когда требуется определенный интерфейс или производитель премиальных держателей.
Различия в оснастке, меняющие фактическую стоимость
Некоторые различия в предложениях заслуживают большего внимания, чем может показаться по их цене в отдельной строке.
Приводной инструмент и конфигурация осей
Приводной инструмент добавляет не только стоимость держателя. Он может требовать оси C, достаточного крутящего момента приводного инструмента, соответствующей конструкции передачи, подачи СОЖ и функций управления для синхронизированной обработки. Предложение, включающее только ось C, не следует интерпретировать как полноценный комплект для фрезерования или поперечного сверления. Подтвердите скорость, мощность и крутящий момент приводного инструмента, ориентацию держателей и количество включенных держателей.
Аналогично, ось Y может сократить количество установок для смещенных от центра элементов, но она предполагает другую архитектуру станка и должна быть обоснована номенклатурой деталей. Для деталей, которым требуются только осевое сверление и нарезание резьбы метчиком, правильно сконфигурированная ось C и осевые держатели могут быть более экономичным решением. Для эксцентричных отверстий, плоскостей, пазов или фрезерования вне осевой линии отказ от оси Y может перенести затраты на приспособления и вторичные операции.
Зажимные приспособления часто определяются недостаточно полно
Размер патрона сам по себе не определяет пригодный к эксплуатации комплект зажимной оснастки. Отдел закупок должен проверить, включает ли предложение гидравлический патрон, мягкие кулачки, твердые кулачки, тяговую трубу, цанговый патрон, устройство подачи заготовки, ловитель деталей и механическую обработку или подготовку, необходимую для кулачков. Если используются тонкостенные или нестандартные компоненты, в предложении следует указать, исключены ли специальные кулачки, оправки или нестандартные приспособления.
Низкая цена может включать только базовый трехкулачковый патрон, пригодный для демонстрации. Это приемлемо, когда у покупателя есть сформированный внутренний отдел оснастки и существующие приспособления. Это менее подходит, когда станок должен быть запущен в производство вскоре после установки.
Средства предварительной настройки и измерения инструмента
Устройства наладки инструмента, щупы для измерения деталей, автоматическое измерение инструмента и обнаружение поломки инструмента влияют как на стабильность цикла, так и на время наладки. Они не обязательны для каждого токарного станка, но их следует оценивать с учетом затрат на рабочую силу и характера партий. Производство с высокой номенклатурой и частой сменой инструмента выигрывает от повторяемого контроля наладки; специализированное серийное производство может использовать более простую конфигурацию.
Попросите поставщиков отделить цену оборудования от стоимости программных или параметрических опций. Щуп может быть физически установлен, тогда как необходимые измерительные циклы, интерфейсные опции или обучение не включены. В коммерческом предложении эти границы должны быть четко обозначены.
Составьте нормализованный лист сравнения предложений
Вместо сравнения итоговых сумм поставщиков создайте единый внутренний лист со строкой для каждого производственного требования. В нем должны быть показаны включенные, дополнительные, исключенные и предполагаемые позиции. Это также предоставляет техническим, производственным и закупочным командам общую основу для рассмотрения.
Этот подход выявляет частую проблему: опция может быть «доступна», но не оценена по стоимости, тогда как другой поставщик включает ее в комплект. Не считайте оба варианта эквивалентными только потому, что оба станка теоретически могут принимать одну и ту же принадлежность.
Оценивайте затраты за пределами счета за оснастку
Цену оснастки необходимо рассматривать вместе с ее влиянием на время цикла, трудозатраты на наладку, стойкость инструмента и вторичную обработку. Более полный комплект может быть оправдан, если он устраняет отдельную операцию, снижает участие оператора или стабилизирует процесс, чувствительный к допускам. И наоборот, покупка каждого дополнительного держателя на этапе приобретения станка может заморозить капитал в оснастке, которая останется неиспользованной.
Для нового семейства компонентов различайте «оснастку первого дня» и «оснастку для будущих возможностей». Оснастка первого дня требуется для подтверждения и производства определенных деталей. Оснастка для будущих возможностей поддерживает потенциальные работы, но должна оцениваться отдельно с подтвержденной совместимостью интерфейсов. Это позволяет соблюдать бюджетную дисциплину, не привязывая покупателя к неподдерживаемому стандарту револьверной головки.
Та же дисциплина применяется к вспомогательному оборудованию. Поставщик может предлагать вместе с комплектом токарного станка не связанные с ним цеховые инструменты, такие как Магнитная дрель VD332 для промышленных сверлильных работ. Такое оборудование может быть полезным для технического обслуживания или изготовления конструкций, но его следует отделять от оценки производственных затрат токарного станка. Его производительность сверления, требования к магнитному удержанию и электропитанию отвечают на иной эксплуатационный вопрос, чем инвестиции в токарную ячейку.
Используйте условия приемки для проверки заявленной конфигурации
Самый надежный способ подтвердить правильность спецификации оснастки — связать ее с приемкой. Где это практически возможно, попросите поставщика обработать типовую деталь или согласованный образец с использованием заявленной конфигурации. В приемочном документе должны быть указаны материал, исходное состояние, ответственность за оснастку, проверяемые допуски и метод измерения.
Не полагайтесь на демонстрацию станка без нагрузки для проверки предложения, включающего сложную оснастку. Цикл точения с приводным инструментом, требование к резьбе, допуск отверстия или спецификация качества поверхности могут выявить ограничения по вылету держателя, жесткости, доступу СОЖ или поддержке программирования, которые не видны при базовой проверке биения.
Также проверьте допущения, лежащие в основе заявленного времени цикла. Смена инструмента, загрузка, выгрузка, обработка остатка прутка, измерение щупом, удаление стружки и любое ручное вмешательство должны учитываться там, где они имеют место в обычном производстве. Быстрый цикл резания не равен быстрому циклу изготовления готовой детали.
Выбирайте предложение с наиболее четко определенными границами производства
Наиболее сильное коммерческое предложение не обязательно является тем, в котором самый длинный список опций. Это предложение, в котором четко указано, какие детали могут производиться, какая оснастка поставляется для этого, что остается ответственностью покупателя и как будет приниматься конфигурация.
Если конкурирующие предложения различаются, попросите каждого поставщика пересчитать цену по одной и той же матрице оснастки и объему приемки до переговоров об окончательной сумме. Этот шаг обычно приводит к более обоснованному решению о закупке, чем давление на поставщиков с целью получить скидку на комплектации, которые изначально не были эквивалентны.