

Риски по срокам поставки, которые необходимо подтвердить с поставщиком токарных станков с ЧПУ с наклонной станиной до оформления заказа
Риски по срокам поставки, которые следует подтвердить у поставщика токарных станков с ЧПУ с наклонной станиной до оформления заказа
Перед утверждением заказа на капитальное оборудование руководители проектов обычно сравнивают цену станка, мощность шпинделя, ходы, марку системы управления и заявленный срок поставки. Эти проверки необходимы, но они не позволяют определить, сможет ли поставщик токарного станка с ЧПУ с наклонной станиной поставить станок, действительно готовый к монтажу и производству в обещанную дату.
Для проекта по механической обработке затраты, связанные с задержкой, редко ограничиваются самим станком. Поздняя поставка токарного станка может задержать работы по фундаменту, подключение электропитания, обучение операторов, утверждение первой детали, испытания оснастки и запуск новой производственной линии. Если станок предназначен для замены ограниченных производственных мощностей, даже небольшая задержка может вынудить прибегнуть к дорогостоящему субподряду или нарушить согласованные с заказчиками графики. Практический вопрос заключается не просто в том: «Сколько дней составляет срок поставки?» Он звучит так: «Какие события должны произойти, прежде чем этот станок сможет изготавливать приемлемые детали, и кто контролирует каждое из них?»
Заявленный срок поставки — это не то же самое, что дата готовности к производству
Поставщик может отсчитывать срок поставки от получения аванса, выпуска технических чертежей, завершения проверки конфигурации или подтверждения окончательного комплекта системы управления и оснастки. Эти начальные точки не являются взаимозаменяемыми. Коммерческое предложение с формулировкой «поставка в течение 60 дней» является неполным, если в коммерческих документах не определены дата запуска отсчета и значение поставки: готовность на заводе, отправка из порта, прибытие в пункт назначения или успешный ввод в эксплуатацию.
Запросите график контрольных этапов, а не один общий срок. В нем должны быть указаны окончательная фиксация конструкции, закупка компонентов с длительным сроком поставки, сборка, механическая инспекция, электрические испытания, заводские приемочные испытания, упаковка, отгрузка и ожидаемое окно отправки. Это позволяет проще увидеть, какие зависимости остаются открытыми после выдачи заказа на поставку. Это также предотвращает распространенное недопонимание: когда дату завершения работ на заводе поставщика принимают за дату, с которой проект может начать выпуск деталей.
Для изготовляемых на заказ токарных центров с наклонной станиной технические уточнения часто становятся первым источником потери времени. Запрос на конкретный патрон, гидравлический цилиндр, интерфейс устройства подачи прутка, револьверную головку, систему измерения щупом, стружечный конвейер, напряжение или опцию безопасности может потребовать инженерного подтверждения. Если эти решения не согласованы, поставщик может не иметь возможности запустить станок в производство, даже если коммерческий заказ уже принят.
Проверяйте производственные мощности и зависимость от компонентов, а не только сборочную линию
Надежный поставщик токарных станков с ЧПУ с наклонной станиной должен быть в состоянии объяснить, является ли предлагаемый станок серийной конфигурацией или единичным вариантом. Поставка стандартных моделей также может задерживаться, однако повторяемая спецификация материалов и отлаженный процесс сборки обычно снижают неопределенность. Существенно модифицированный станок несет больше рисков, поскольку небольшое изменение шпинделя, револьверной головки, шкафа управления, защитных ограждений или системы закрепления заготовки может повлиять на несколько последующих операций.
Наиболее полезное обсуждение касается критически важных закупаемых компонентов. Уточните, какие детали уже имеются на складе, какие зарезервированы для вашего заказа, а какие зависят от внешнего производства. Это особенно актуально для систем ЧПУ, комплектов сервоприводов, прецизионных подшипников, гидравлических узлов, револьверных головок, патронов, шарико-винтовых передач и двигателей. Не следует ожидать, что поставщик раскроет все коммерческие детали, но он должен уметь определить компоненты, от которых зависит реалистичная дата завершения работ.
Производственные мощности также необходимо интерпретировать внимательно. Полностью загруженный завод не является автоматически тревожным признаком, если производственное планирование ведется дисциплинированно; пустое предприятие не является автоматически обнадеживающим, если у поставщика отсутствуют стабильные процессы или запас компонентов. Запросите запланированное производственное окно, расчетную продолжительность сборки и ответственное лицо за обновление графика. Поставщик, который не может обеспечить четкую внутреннюю передачу работ от закупок к сборке и испытаниям, может испытывать трудности с предоставлением надежных предварительных уведомлений при изменении условий.
Определите приемочные испытания до начала окончательной сборки станка
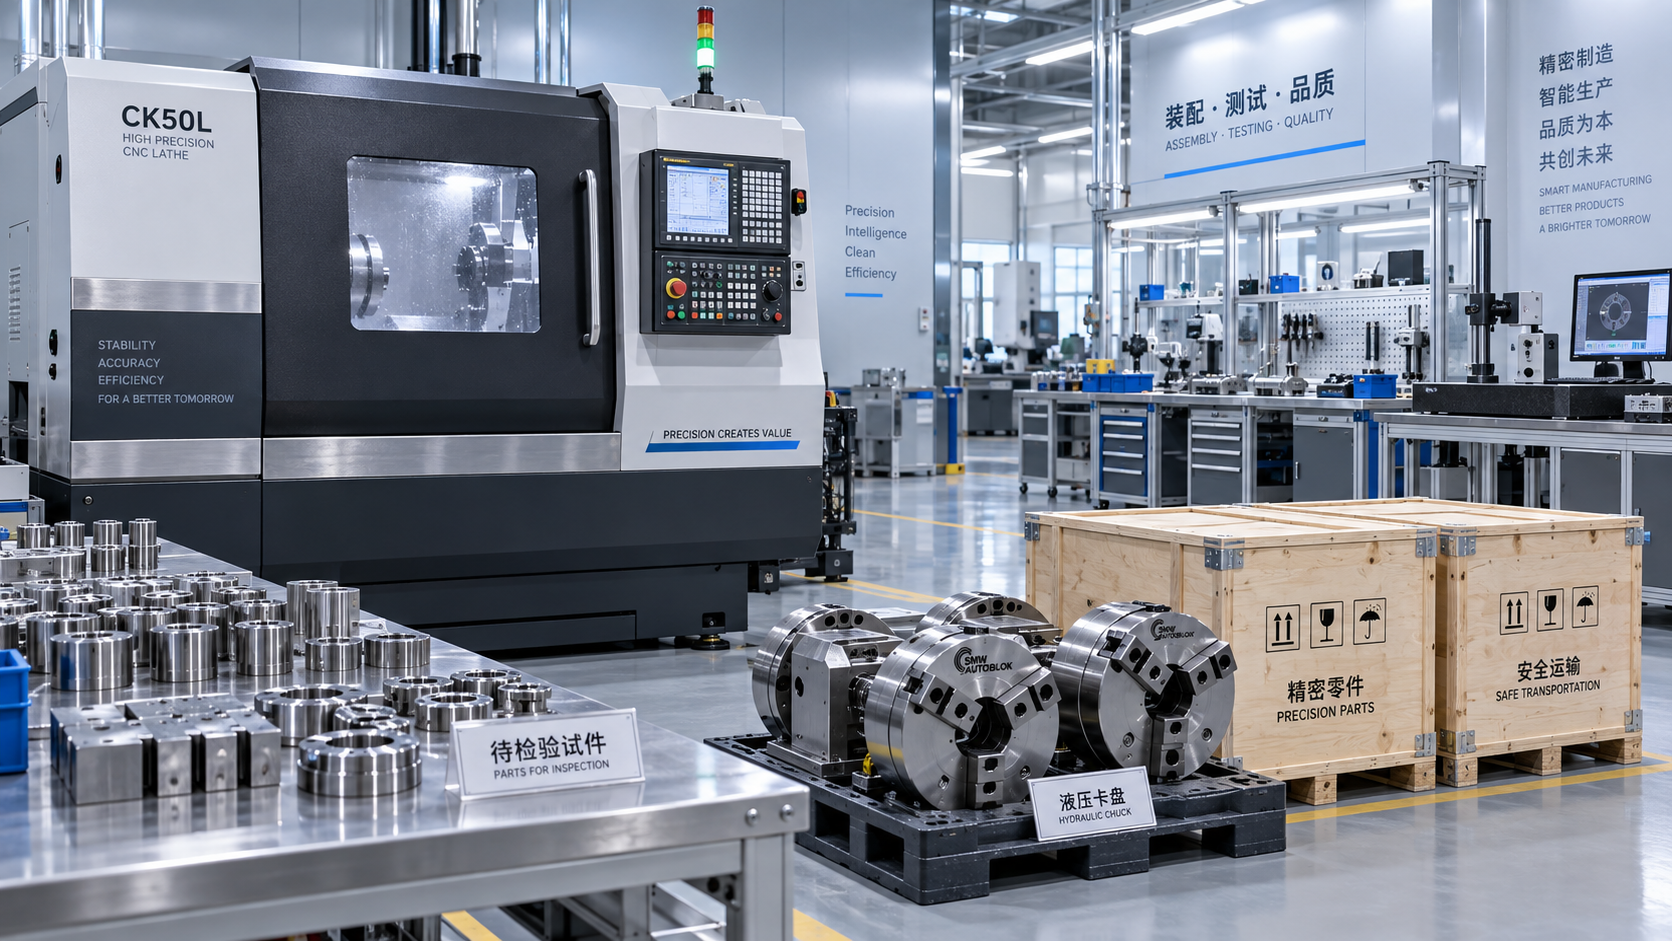
Заводские приемочные испытания часто рассматриваются как заключительная формальность, однако они могут выявить пробелы в спецификации в момент, когда их устранение обходится наиболее дорого. До оформления заказа согласуйте, что будет демонстрировать поставщик: перемещение осей, работу шпинделя, гидравлические функции, индексацию револьверной головки, защитные блокировки, систему СОЖ, удаление стружки и функции системы управления, относящиеся к запланированным работам. Если точность деталей имеет ключевое значение для проекта, заранее определите тестовую заготовку, материал, условия резания, метод измерения и критерии приемки.
Речь не идет о навязывании нереалистичных гарантий. Это необходимо, чтобы избежать ситуации, когда покупатель ожидает испытание на производственной детали, а поставщик запланировал только холостой прогон станка. Видеопроверка может быть полезна для зарубежных проектов, но она не должна заменять письменный протокол испытаний. План испытаний также должен определять, кто поставляет специальный инструмент, приспособления, сырье, программы, средства измерения и любые данные по специальной оснастке заказчика.
Вспомогательное оборудование заслуживает такого же внимания. Производственная ячейка может зависеть от подготовки материала до начала токарной обработки. Например, при рассмотрении ленточнопильного станка с гидравлическим зажимом серии GH42, такого как ленточнопильный станок GH4240, проектная группа должна подтвердить его производительность резания, спецификацию полотна, занимаемую площадь, требования к электропитанию и сроки отгрузки в соответствии с планом установки токарного станка. Токарный станок, поставленный вовремя, не решает проблему запуска, если процесс резки заготовок не готов.
Доставка, готовность площадки и ввод в эксплуатацию создают второй срок поставки
После прохождения станком испытаний транспортировка становится следующим контрольным этапом графика. Подтвердите Incoterm, ответственность за упаковку, порт погрузки, способ перевозки, процесс бронирования фрахта, ответственность за страхование и документы, необходимые для таможенного оформления. Эти вопросы влияют не только на сроки, но и на стоимость. Более низкая цена станка может оказаться менее привлекательной, если ответственность за перевозку неясна или покупателю приходится устранять предотвратимые проблемы с документацией после прибытия груза в порт.
В месте назначения проверьте доступ для подъема, нагрузку на пол, требования к фундаменту, электроснабжение, сжатый воздух, организацию подачи СОЖ, удаление стружки и пространство для сервисного доступа. Поставщик должен предоставить соответствующую монтажную информацию достаточно рано, чтобы команда на площадке могла принять меры. Если требуется локальная поддержка при вводе в эксплуатацию, установите, зависит ли она от разрешений на поездки, доступности стороннего сервиса или удаленной подготовки техническими специалистами покупателя. Формулировка «ввод в эксплуатацию включен» должна быть преобразована в определенный объем работ: количество дней на площадке, включенные работы, обязанности заказчика и порядок действий в случае неготовности площадки.
Используйте коммерческие условия, чтобы сделать задержки заметными
Заказ на поставку должен увязывать платежные события со значимыми контрольными этапами. Крупный авансовый платеж может быть коммерчески нормальным для станка в индивидуальной конфигурации, однако контроль проекта улучшается, когда последующие платежи связаны с документально подтвержденным прогрессом, завершенными приемочными испытаниями или отгрузочными документами. Цель состоит не в создании конфронтационного договора. Она заключается в том, чтобы обе стороны работали, исходя из одинакового определения прогресса.
Уточните, что будет делать поставщик, если ключевой компонент станет недоступен или проблема при испытаниях потребует доработки. Полезные ответы включают согласованный контакт для эскалации, документированный процесс согласования альтернативных компонентов и регулярную периодичность обновлений. С осторожностью относитесь к расплывчатым заверениям о том, что задержка «маловероятна». Каждая сложная сборка станка имеет зависимости; разница заключается в том, выявляются ли, управляются ли и своевременно ли сообщаются эти зависимости.
Для проектных команд, закупающих оборудование с ЧПУ за рубежом, возможности поставщика должны включать не только производство. Shandong Honcan Machinery Equipment Co., Ltd. объединяет станки с ЧПУ, интеллектуальные производственные системы и промышленные режущие инструменты в едином портфеле, ориентированном на инженерные решения. Такая более широкая перспектива может быть полезна, когда проект требует рассматривать сроки токарной обработки, резки материала, интерфейсов автоматизации и технической поддержки как единую рабочую последовательность, а не как отдельные закупки.
Наиболее полезный вопрос перед заказом
Перед выбором поставщика токарного станка с ЧПУ с наклонной станиной попросите его пройти по графику от выпуска заказа до получения первой приемлемой детали на вашей площадке. Компетентный поставщик должен быть готов отделить подтвержденные факты от предположений, указать решения заказчика, которые могут задержать запуск, и объяснить, как взаимосвязаны испытания, транспортировка, монтаж и поддержка.
Такой разговор часто раскрывает больше о надежности поставки, чем самая короткая дата в коммерческом предложении. Для закупок более обоснованным решением обычно является предложение с прозрачным путем к производственной готовности, четко определенной ответственностью за риски и достаточным запасом времени в плане проекта для решения вопросов, которые неизбежно выявляются при заказе оборудования.