

Что определяет различия в цене фрезерных станков аналогичных моделей?
Два фрезерных станка могут иметь одинаковый диапазон перемещений, частоту вращения шпинделя, размер стола и вместимость магазина инструмента, но при этом значительно различаться по цене. Причина заключается в том, что основные технические характеристики описывают, для чего станок предназначен, а не то, насколько стабильно он будет работать под нагрузкой, в ходе длительных производственных циклов или после многих лет эксплуатации.
Для содержательного сравнения цен на фрезерные станки покупателям необходимо смотреть глубже, чем каталоговые обозначения. Реальные различия в стоимости обычно заложены в конструкцию станка, закупаемые компоненты, контроль сборки, проверку точности, конфигурацию программного обеспечения и способность поставщика поддерживать оборудование после поставки. Более низкая цена предложения не означает автоматически низкую ценность, но может отражать иной уровень возможностей или иное распределение рисков.
Схожая производительность не означает одинаковую конструкцию станка
Перемещения станка и размеры стола легко сравнить, но они мало говорят о жесткости. Вертикальный обрабатывающий центр с перемещением по оси X 1,200 mm может быть построен на относительно легкой станине для универсальной обработки, тогда как другой станок аналогичного размера может иметь более тяжелую цельнолитую конструкцию, более широкие направляющие, усиленную геометрию колонны и более массивную шпиндельную бабку.
Эти конструктивные решения влияют на подавление вибраций, термическую стабильность, глубину резания, качество поверхности и срок службы инструмента. Они также определяют поведение станка при обработке твердых материалов, выполнении глубоких карманов или работе крупным инструментом при высокой скорости съема материала. Дополнительный материал сам по себе увеличивает стоимость, однако более значительный ценовой эффект часто обусловлен качеством литья, обработкой для снятия внутренних напряжений, механической обработкой конструктивных деталей и временем, необходимым для выверки собранного станка.
Поэтому коммерческое предложение следует рассматривать с учетом следующих вопросов:
- Какой тип конструкции станины и колонны используется?
- Используются ли в качестве направляющих линейные рельсы или направляющие скольжения, каковы их размеры и допустимые нагрузки?
- Как обрабатываются литые компоненты для снижения остаточных напряжений?
- Какова фактическая масса станка и что входит в эту массу?
- Подтверждаются ли заявленные возможности резания жесткостью станка и крутящим моментом шпинделя?
Масса станка сама по себе не является сертификатом качества. Однако, если две внешне сопоставимые модели существенно различаются по массе, стоит изучить, рассчитаны ли базовая отливка, колонна, салазки или подвижные узлы на разные уровни нагрузки.
Характеристики шпинделя часто скрывают наибольший разрыв в производительности
Шпиндель с номинальной частотой 10,000 rpm не обязательно эквивалентен любому другому шпинделю на 10,000 rpm. Различия в цене обусловлены типом шпинделя, схемой подшипников, стандартом балансировки, способом охлаждения, методом привода, кривой крутящего момента, а также качеством двигателя и системы инвертора.
Например, шпиндель с ременным приводом может быть практичным и экономически эффективным решением для многих задач обработки стали, особенно когда крутящий момент на средних скоростях важнее предельной частоты вращения. Шпиндель с прямым приводом или встроенным двигателем может обеспечивать иные преимущества в отклике, уровне шума, скоростных возможностях или качестве поверхности, но также повышает сложность и стоимость станка. Ни одна из этих схем не является универсально лучшей; обоснованность ее выбора определяется профилем обработки.
Покупателям не следует сравнивать только максимальную частоту вращения. Более важны вопросы: какой непрерывный крутящий момент доступен при требуемой скорости резания, способен ли шпиндель сохранять точность при изменении температуры и является ли заявленная мощность непрерывной или кратковременной пиковой. Недорогой станок может иметь привлекательное заявленное пиковое значение мощности двигателя, но обеспечивать меньшую полезную мощность в условиях продолжительного чернового фрезерования.
Интерфейс инструмента также имеет значение. Системы конусов BT40, CAT40, HSK и другие имеют различные особенности применения, а качество тяговой штанги, системы удержания и усилие зажима инструмента влияют на повторяемость и эксплуатационную надежность. Эти детали редко очевидны в кратком коммерческом предложении, однако они могут влиять как на результаты обработки, так и на потребность в обслуживании.
Заявления о точности должны быть привязаны к условиям измерения
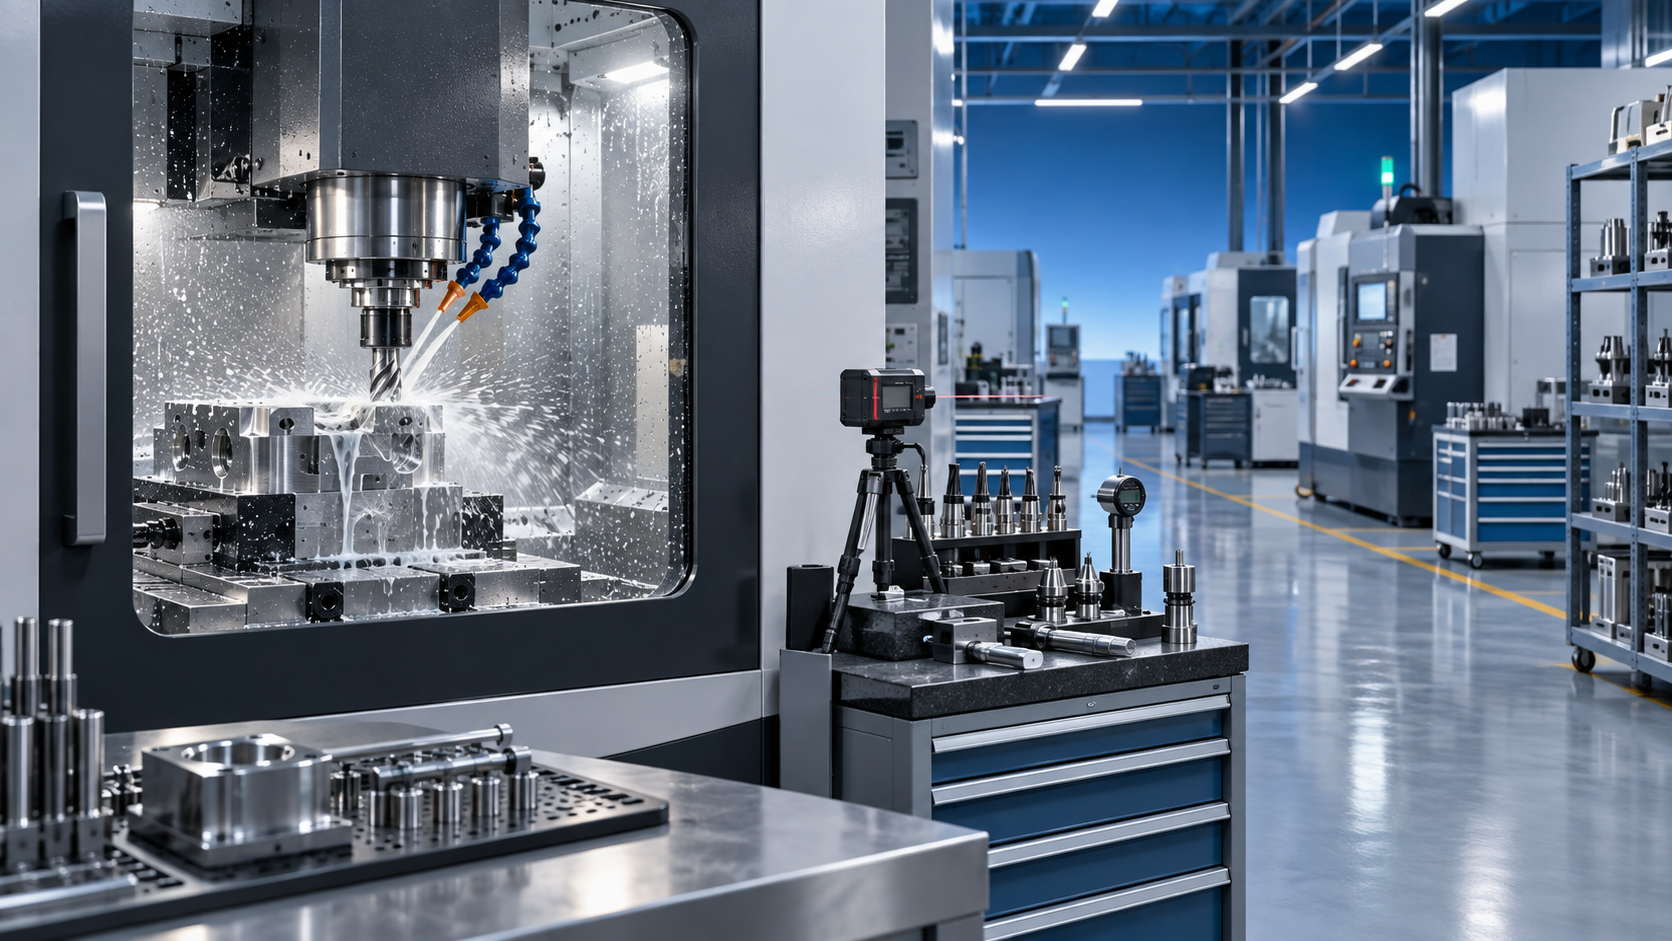
Точность позиционирования и повторяемость относятся к наиболее часто сравниваемым показателям оборудования для фрезерования с ЧПУ, однако их не следует рассматривать как самостоятельные ответы при выборе. Станок может иметь заявленные точные значения по осям, но практическая ценность этих значений зависит от применяемого стандарта испытаний, проверяемой длины перемещения, условий окружающей среды, настроек компенсации и проведения ли проверки точности перед отгрузкой.
Разница между точностью позиционирования и повторяемостью важна. Точность позиционирования показывает, насколько близко ось достигает заданной координаты. Повторяемость показывает, насколько надежно она возвращается в одну и ту же точку. Оба показателя важны, но ни один из них не дает полного представления о круговой интерполяции, точности контурной обработки, тепловом дрейфе или стабильности обработки.
Прецизионные компоненты существенно влияют на цену: шарико-винтовые пары, опорные подшипники, линейные направляющие, энкодеры, муфты и серводвигатели различаются по классу и происхождению. Сборка не менее важна. Правильный предварительный натяг, геометрическая выверка, устранение люфта и лазерная калибровка требуют времени, квалифицированных специалистов и контрольно-измерительного оборудования. Более низкая первоначальная цена может отражать меньшее число этапов проверки, а не заметно отличающееся оборудование.
В качестве примера, вертикальный обрабатывающий центр VMC1270 оснащается цельнолитой станиной, имеет перемещения по осям 1,200 × 700 × 600 mm, шпиндель BT40 и заявленную точность позиционирования ±0.003 mm. Такие характеристики полезны в качестве отправной точки, однако при сравнении предложений также следует установить применимый метод испытаний, критерии приемки и будет ли готовый станок проверен с установленной выбранной системой управления и опциями.
Система ЧПУ — это больше, чем экран и название бренда
Два станка могут использовать системы управления одного и того же крупного производителя и при этом различаться по цене, поскольку комплект системы управления не идентичен. Количество осей, возможности процессора, функции интерполяции, функции высокоскоростной обработки, настройки предпросмотра траектории, интеграция измерительных щупов, коммуникационные интерфейсы, функции безопасности и лицензии на программное обеспечение могут различаться.
Значимость системы управления зависит от выполняемых работ. Простые призматические детали с широкими допусками могут не получать такой же выгоды от расширенного управления контуром, как компоненты пресс-форм, рабочие колеса, тонкостенные детали или сложные заготовки с несколькими операциями. Покупатель, оплачивающий сложное программное обеспечение без соответствующей производственной потребности, может получить избыточную комплектацию. И наоборот, станок, выбранный только по базовой конфигурации управления, может стать ограничивающим фактором при изменении сложности деталей.
Сервосистемы следует оценивать вместе с ЧПУ. Крутящий момент двигателя, разрешение энкодера, настройка привода и механическая передача влияют на ускорение, поведение на углах и точность воспроизведения контура. Показатели быстрых перемещений могут выглядеть схожими у разных станков, но быстрое движение между резами — не то же самое, что стабильное и точное движение во время резания.
Опции автоматизации изменяют как цену предложения, так и модель эксплуатации
Многие внешне похожие предложения на фрезерные станки на самом деле не основываются на одинаковом объеме поставки. Одно может включать автоматический сменщик инструмента на 24 позиции, стружечный конвейер, систему СОЖ, рабочее освещение, воздушный пистолет, выравнивающие опоры и базовое ограждение. Другое может включать только основной станок, а аксессуары будут оцениваться отдельно. Комплекты щупов, столы с четвертой осью, подача СОЖ через шпиндель, сбор тумана от СОЖ, автоматические двери, паллетные системы и устройства настройки инструмента могут значительно изменить цену.
Эти опции не следует считать необязательными в обычном смысле. Их ценность зависит от производственного процесса. Подача СОЖ через шпиндель может быть принципиально важна для глубокого сверления или обработки труднообрабатываемых материалов. Щуп может снизить неопределенность наладки, когда критичны рабочие смещения и проверка первой детали. Четвертая ось может сократить объем ручной переустановки, но только если это оправдано деталями и программированием.
Правильное сравнение заключается не в вопросе «какой станок имеет больше опций?», а в вопросе «какая из предложенных конфигураций выполняет необходимый процесс без добавления ручного труда, недоступной производительности или ненужной сложности?»
Стабильность производства — это трудноразличимый фактор стоимости
Обрабатывающие центры представляют собой сборки из закупаемых компонентов и деталей собственного производства. Качество готового станка зависит от того, как контролируются эти элементы: квалификация поставщиков, входной контроль, допуски механической обработки, процедуры сборки, время приработки и финальные приемочные испытания.
Это одна из причин, по которой визуально похожие модели могут различаться по цене фрезерных станков, даже если в брошюре указаны сопоставимые компоненты. Один производитель может применять более строгий процесс шабрения, выверки, установки шпинделя, сборки электрического шкафа и ввода станка в эксплуатацию. Другой может конфигурировать больше переменных под заказ, что может быть ценно для индивидуальной настройки, но до покупки может потребовать более четкого технического подтверждения.
При трансграничных закупках качество документации является частью этого вопроса. В предложении следует отделять стандартную комплектацию от опциональной и указывать точные систему управления, шпиндель, схему направляющих, требования к электропитанию, интерфейс инструмента и включенные аксессуары. Неоднозначные формулировки приводят к ошибкам сравнения задолго до прибытия станка в пункт назначения.
Цена покупки — лишь одна часть решения о затратах
Самый дешевый станок может оказаться дорогим, если он обеспечивает нестабильные допуски, требует частой регулировки, ограничивает сокращение времени цикла или не может быть оперативно обслужен при отказе критического компонента. В то же время станок с самой высокой ценой не является автоматически лучшей инвестицией, если его точность, автоматизация или характеристики шпинделя превышают фактические требования к работе.
Практическое сравнение должно связывать возможности станка с производимыми деталями: материалом, наибольшим размером заготовки, массой оснастки, диапазоном допусков, размером партии, типом инструмента, требуемым качеством поверхности и ожидаемыми часами работы. Эти производственные условия показывают, отражает ли ценовая надбавка полезные возможности или лишь дополнительные характеристики.
Стоимость фрахта, монтажа, требования к фундаменту, адаптацию электропитания, импортные пошлины, ввод в эксплуатацию, обучение операторов, запасные части и удаленную диагностическую поддержку также следует отделять от заводской цены станка. Низкая цена EXW или FOB может не означать более низкую стоимость поставки или эксплуатации.
Наиболее полезный вопрос при покупке состоит не в том, почему один похожий фрезерный станок стоит дешевле другого. Он состоит в том, какая конструкция, уровень проверки и объем поддержки включены в каждое предложение — и имеют ли эти различия значение для предполагаемых работ. Когда сравнение строится вокруг производственных рисков, а не сходства брошюр, ценовые различия становятся легче объяснимыми и гораздо труднее упускаемыми из виду.