

Что операторы должны проверить перед использованием универсального фрезерного станка X8126A
Перед использованием универсального фрезерного станка X8126A оператор должен убедиться не только в том, что шпиндель запускается, а стол перемещается. Станок может казаться готовым к работе, но при этом иметь состояния, влияющие на безопасность, качество поверхности, срок службы фрезы или точность позиционирования. Поэтому наиболее полезная предпусковая проверка носит практический характер: до начала снятия материала следует убедиться, что станок, приспособление для закрепления заготовки, фреза и запланированные режимы резания соответствуют друг другу.
Для серийных производственных работ эта проверка не должна превращаться в длительную процедуру технического обслуживания. Однако она должна быть систематической. Незатянутый зажим, неверное направление вращения шпинделя, сухая направляющая или недостаточный зазор вокруг фрезы могут уже на первом проходе превратить простую фрезерную операцию в брак, повреждение инструмента или риск травмирования.
Начните с устойчивости станка и свободной рабочей зоны
Станок должен прочно стоять на опорах, без раскачивания и без признаков того, что недавнее перемещение или вибрация нарушили его выравнивание. Операторам обычно не требуется выполнять полную проверку геометрической точности перед каждой сменой, однако они должны замечать изменения: стол, который на одном участке хода перемещается необычно туго, головка, которая больше не удерживает положение, или станок, вибрирующий при привычном резании сильнее обычного, требуют внимания до начала работы.
Очистите стол, Т-образные пазы, основание тисков и окружающий пол от незакрепленного инструмента, стружки, ветоши и обрезков. Это не просто поддержание порядка. Стружка под тисками или приспособлением может нарушить выравнивание заготовки. Ключ, оставленный возле шпинделя или стола, при запуске станка может стать опасным летящим предметом. Оператор также должен убедиться, что ход стола не приведет к столкновению заготовки, зажимов, приспособления или рукоятки тисков с фрезой, опорой оправки, колонной или защитным ограждением станка.
Перемещение маховиков следует проверить в диапазоне, необходимом для выполнения работы. На универсальном фрезерном станке стол может использоваться для продольных, поперечных, вертикальных и, при необходимости, поворотных перемещений. Каждая выбранная ось должна иметь достаточный ход для подвода фрезы, обработки, перебега и безопасного отвода. Планирование только самого резания часто не учитывает столкновение, возникающее в конце прохода.
Перед достижением точности проверьте смазку, направляющие и люфт
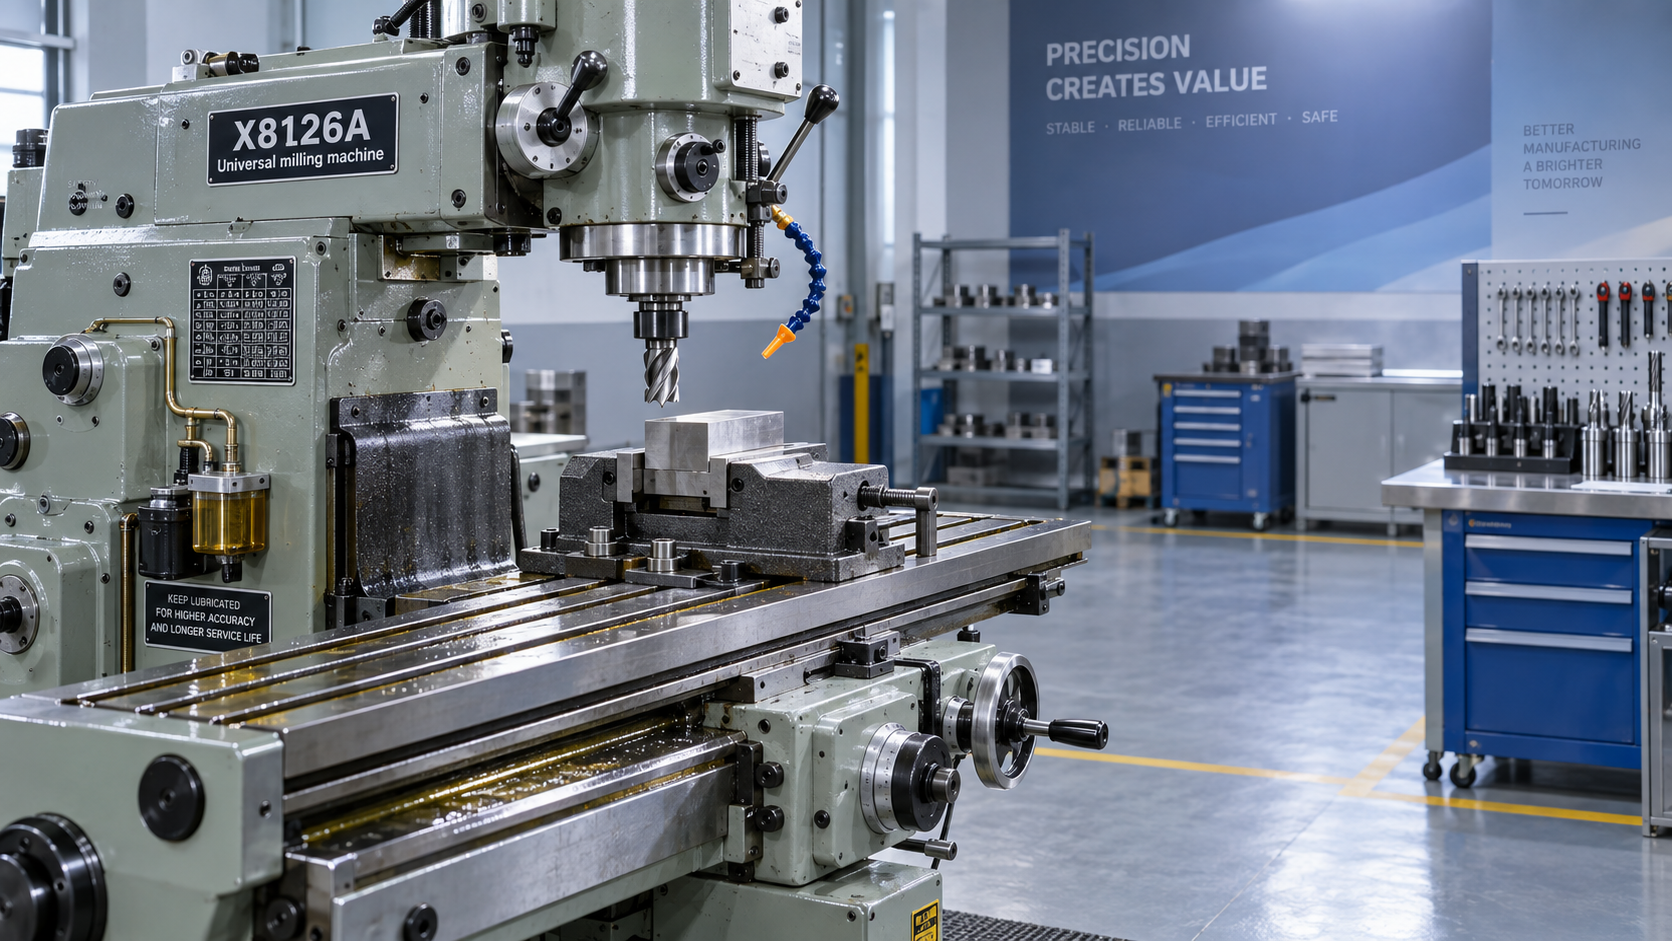
Точность обработки начинается с предсказуемого перемещения. Перед запуском универсального фрезерного станка X8126A осмотрите точки смазки и убедитесь, что предусмотренная система смазки была задействована в соответствии со стандартной процедурой для станка. На направляющих должна быть масляная пленка, а не сухие полосы или чрезмерные скопления стружки. Ходовые винты, шестерни и видимые движущиеся части не должны иметь необычных загрязнений или повреждений.
Медленно переместите вручную каждую соответствующую ось и проверьте наличие неравномерного сопротивления, заеданий или чрезмерного свободного хода. Люфт особенно важен при позиционировании элемента по лимбу или при подходе к координате после изменения направления движения. Перед установкой окончательного положения операторы должны последовательно выбирать люфт. Многократное изменение направления маховика для «поиска» размера может давать нестабильные результаты, особенно при обработке близко расположенных элементов, шпоночных пазов, уступов или сопрягаемых поверхностей.
Клинья направляющих не должны быть ни явно ослаблены, ни чрезмерно затянуты. Ослабленная направляющая может вызывать вибрацию и отклонения размеров под нагрузкой резания; чрезмерно затянутая направляющая затрудняет перемещение и может ускорить износ. Правильная регулировка обеспечивает контролируемое плавное движение без заметного люфта. Если при отпускании фиксаторов стол опускается, смещается или неожиданно перемещается, настройку следует прекратить и устранить проблему.
Подберите шпиндель, фрезу и скорость под фактическую операцию
Проверьте чистоту конуса шпинделя, оправки, цанги, тяги и посадочных поверхностей крепления фрезы. Даже небольшая стружка или заусенец между державкой фрезы и ее посадочной поверхностью может вызвать биение. Такое биение может проявиться в виде неравномерной поверхности, увеличенного паза или преждевременного износа одного зуба концевой фрезы. Перед сборкой протрите контактные поверхности и убедитесь, что инструмент полностью установлен и надежно затянут.
Фреза должна соответствовать предполагаемой операции и материалу. Торцовые фрезы, дисковые фрезы, цилиндрические фрезы, концевые фрезы, сверла и расточные инструменты по-разному нагружают станок. Фреза, выбранная только потому, что она имеется в наличии, может оказаться неподходящей, если ее диаметр, число зубьев, вылет или способ крепления не позволяют выполнять запланированную глубину и ширину резания.
Осмотрите режущие кромки при хорошем освещении. Замените или восстановите инструмент со сколотыми кромками, налипшим материалом, явными следами перегрева или неравномерным износом. Затупившаяся фреза часто заставляет операторов увеличивать усилие подачи, что повышает силу резания и может скрыть истинную причину плохого качества поверхности.
- Перед подводом фрезы к заготовке убедитесь в правильном направлении вращения шпинделя.
- Выберите скорость, соответствующую диаметру фрезы, материалу заготовки и материалу фрезы.
- При незнакомой наладке, большом вылете инструмента или прерывистом резании установите консервативную подачу.
- Используйте правильную опору оправки или схему установки державки для данного типа фрезы.
- Уберите ключ шпинделя и убедитесь, что тяга или крепежные элементы фиксации надежно закреплены.
Выбор скорости требует большего, чем беглый взгляд на коробку передач или настройку управления. Фреза большого диаметра при чрезмерной частоте вращения шпинделя может создавать высокую окружную скорость и вибрацию, даже если подача кажется умеренной. Напротив, работа на слишком низкой скорости может способствовать трению вместо резания, особенно при использовании небольших инструментов. Целью является стабильное стружкообразование, а не просто максимально возможная скорость съема материала.
Зажим должен противостоять силе резания во всех направлениях
Закрепление заготовки часто является наиболее важной проверкой, поскольку нагрузки при фрезеровании носят прерывистый характер и могут тянуть, поднимать или поворачивать деталь. Убедитесь, что контактные поверхности заготовки чистые и что она опирается на надлежащие параллели, опоры или базовые поверхности. Она не должна лежать на стружке, поврежденных параллелях или неровных точках зажима.
Тиски эффективны только тогда, когда деталь опирается и зажата способом, противодействующим ожидаемому направлению резания. Длинные заготовки могут требовать дополнительной опоры. Тонкие детали могут деформироваться при чрезмерном зажиме и восстанавливаться после обработки, создавая кажущуюся ошибку размера, которая фактически является проблемой закрепления. Для нестандартных отливок и сварных деталей могут потребоваться специальные зажимы, ступенчатые блоки или приспособление вместо самодельной установки в тисках.
Проверьте зацепление зажимных болтов, посадку Т-образных гаек и зазор между траекторией фрезы и всеми зажимными элементами. Располагайте зажимы как можно ниже и ближе к заготовке, насколько это допускает операция, обеспечивая при этом пространство для выхода фрезы. Перед включением механической подачи безопасно проверните шпиндель вручную либо переместите стол по запланированной траектории при остановленном шпинделе. Это позволяет выявить многие риски столкновения без повреждения инструмента или заготовки.
Проверьте органы управления при работе станка без нагрузки
Перед резанием проверьте состояние электропитания, работу органов управления, реакцию на запуск и остановку шпинделя, включение подачи, направление движения осей и аварийную остановку. Ограждения должны быть установлены и отрегулированы так, чтобы уменьшать воздействие стружки и вращающихся компонентов, не препятствуя необходимому обзору.
Уделите особое внимание проверке после смены инструмента, технического обслуживания или передачи смены. Предыдущий оператор мог оставить направление подачи, диапазон скоростей, фиксацию оси или ориентацию стола, не подходящие для следующей задачи. Краткий запуск без нагрузки позволяет оператору выявить необычный шум от шестерен, подшипников или компонентов привода до того, как нагрузка резания затруднит диагностику признака.
При использовании также следует проверить подачу охлаждающей или смазочно-охлаждающей жидкости. Убедитесь, что поток достигает зоны резания, не попадая на электрические участки и не создавая опасности скольжения. При операциях без СОЖ убедитесь, что удаление стружки остается достаточным и что тепло не будет накапливаться в глубоком пазу, кармане или глухом элементе.
Выполняйте проверку первым проходом, а не полагайтесь на наладку
Даже после тщательной проверки первое резание следует рассматривать как проверочное. Начинайте с осторожного подхода, наблюдайте за формой стружки, прислушивайтесь к вибрации и следите за устойчивостью заготовки. Остановитесь и выясните причину, если фреза начинает тереться, стружка скапливается вокруг инструмента, станок необычно вибрирует или качество поверхности резко изменяется.
Измерьте первый критически важный элемент, прежде чем переходить к длительной партии или чистовой последовательности обработки. Это особенно важно после замены оправки, цанги, фрезы, положения тисков или угла стола. Быстрее исправить смещение или проблему зажима после одного пробного прохода, чем после того, как каждая деталь получит ту же ошибку.
Та же дисциплина применяется при переходе между типами станков. Например, переносная магнитная дрель перед началом сверления зависит от чистой поверхности контакта с ферромагнитным материалом и достаточной силы магнитного удержания. Магнитная дрель VD50EZ использует магнитное основание с усилием 13,000 N и предназначена для корончатого сверления диаметром до 50 mm, однако ее предпусковые требования отличаются от требований к фрезерованию на станке со столом. Это сравнение полезно, поскольку оно подтверждает более широкое правило: способ удержания должен оцениваться с учетом силы и движения, создаваемых процессом, а не предполагаться по внешнему виду инструмента.
Когда следует остановиться, а не продолжать
Оператор не должен пытаться «обойти» ненормальное поведение станка увеличением усилия зажима, снижением подачи до непрактичного уровня или многократными регулировками во время резания. Остановите операцию при необъяснимой вибрации, поврежденной державке инструмента, неэффективной смазке, ненадежной работе органов управления, необычном шуме шпинделя, ненадежном закреплении заготовки или риске столкновения, который невозможно устранить планированием траектории.
Для универсального фрезерного станка X8126A предпусковая процедура наиболее эффективна, когда она соответствует последовательности рисков: закрепите станок и подготовьте рабочее пространство, подтвердите плавность и наличие смазки при перемещении, установите исправный инструмент, закрепите деталь с учетом ожидаемой нагрузки резания, проверьте органы управления и подтвердите результат первого прохода. Такая последовательность защищает оператора, а также размеры и качество поверхности, которые должна обеспечить данная работа.