

Как проверить, соответствует ли ход стола X8126A вашей оснастке
Ход стола — это не то же самое, что полезная вместимость приспособления. Универсальный фрезерный станок X8126A может поддерживать приспособление только тогда, когда требуемые положения инструмента, а не только габариты основания приспособления, остаются в пределах ограничений станка по осям X, Y и Z при безопасном закреплении, достаточном зазоре для шпинделя и доступе для каждой запланированной операции.
Поэтому решающим является сравнение рабочей зоны станка с зоной обработки приспособления. Приспособление, которое физически помещается на столе, может не пройти оценку, если инструмент не может достичь элемента у одного из краев, губка тисков перекрывает шпиндель, колонна ограничивает подход по оси Y или требуемая высота по оси Z превышает расстояние от шпинделя до стола.
Начните с фактической конфигурации X8126A
«X8126A» не следует рассматривать как универсальный стандарт габаритов. Изготовители станков и экспортные предложения могут различаться по размеру стола, доступным ходам, конфигурации шпинделя, комплектам принадлежностей и заявленным зазорам. Оценку следует проводить по габаритному чертежу и технической спецификации, предоставленным для точной конфигурации станка, включая вертикальную головку, опору горизонтальной оправки, поворотное устройство, универсальный стол или приподнятую подкладную плиту, предназначенные для использования.
Перед анализом приспособления зафиксируйте как минимум следующие параметры станка:
- ходы по осям X, Y и Z;
- длину и ширину стола, расположение T-пазов и допустимую нагрузку на стол;
- расстояние от торца шпинделя до стола или диапазон вертикального зазора;
- расстояние от осевой линии шпинделя до колонны, если применимо;
- зазоры до ограждений, колонны, салазок, консоли и основания станка;
- размеры инструментодержателя и режущего инструмента для предполагаемого процесса.
Не подменяйте размеры стола значениями ходов. Стол является монтажной поверхностью; ходы определяют, насколько далеко оснастка и заготовка могут перемещаться относительно инструмента. На универсальном фрезерном станке полезная рабочая зона также может существенно меняться при повороте стола или наклоне обрабатывающей головки.
Определите приспособление по его функциональной зоне
Чертеж приспособления должен показывать не только его наружную длину и ширину. Значимыми размерами являются положения всех элементов, которые необходимо обработать, проверить или достичь режущим инструментом. Сюда входят базовые поверхности, установочные штифты, зажимы, боковые упоры, гидравлические соединения и любой вылет заготовки за пределы базовой плиты.
Для каждой требуемой операции определите положение центра инструмента относительно базы приспособления. Затем определите максимальные и минимальные координаты X и Y, которых должен достичь станок. Полученный диапазон является минимально необходимым плоским ходом. Добавьте расстояние, необходимое для размещения базы приспособления в практичном месте закрепления на столе, вместо предположения, что база всегда может находиться точно в центре стола.
Полезное выражение для планирования:
Требуемый диапазон оси = диапазон координат элементов + допуск на смещение при установке + допуск на зазор
Допуск на зазор не является универсальным фиксированным значением. Он зависит от диаметра фрезы, профиля инструментодержателя, стенок приспособления, геометрии зажимов и от того, выполняется ли фрезерование, сверление, растачивание или боковое резание. Крупная торцевая фреза может допускать иную траекторию подхода, чем длинная концевая фреза; расточная головка может создавать значительно больший ометаемый диаметр, чем предполагает номинальный размер расточки.
Проверяйте ход по оси X по доступу инструмента, а не по длине приспособления
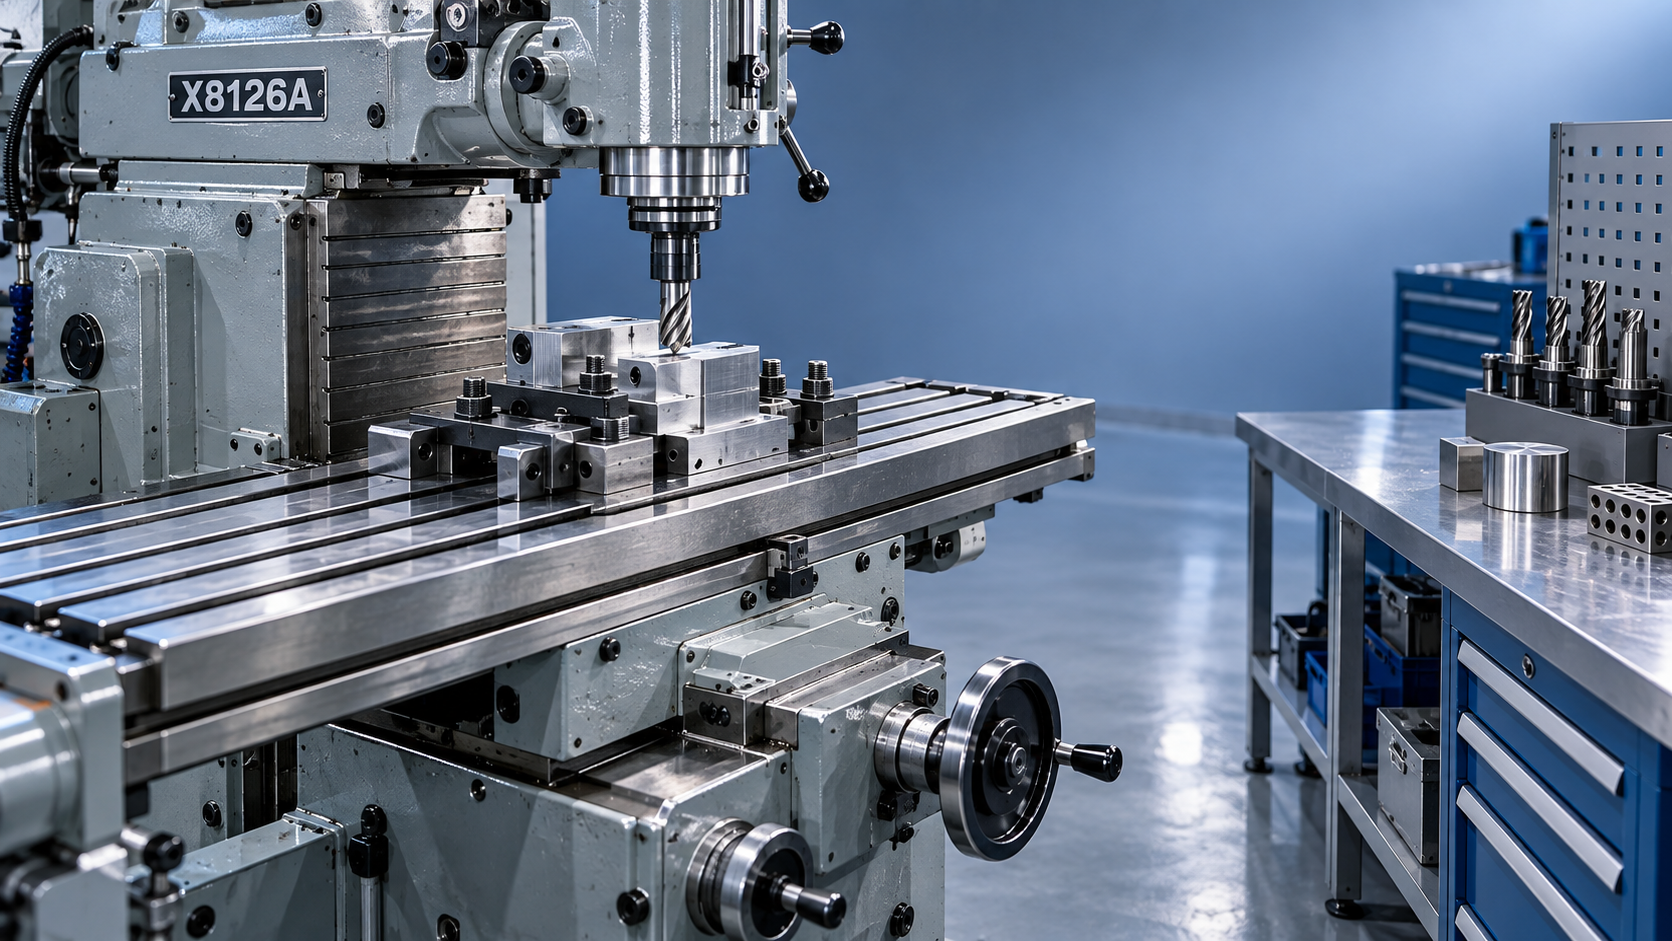
Рассмотрим приспособление с базовой плитой длиной 800 мм и элементом заготовки, расположенным близко к каждому концу. Даже если стол X8126A длиннее 800 мм, установка непригодна, если шпиндель не может перемещаться достаточно далеко для обработки обоих элементов с учетом зажимов и перебега инструмента.
При концевом фрезеровании инструмент обычно должен выйти за готовую кромку для получения чистой поверхности. При прорезании пазов могут требоваться расстояния для входа и выхода. При сверлении центр сверла должен совмещаться с положением каждого отверстия, но приспособление также не должно препятствовать отводу стружки или корпусу инструментодержателя. Следовательно, требуемый ход по оси X основывается на наиболее удаленных положениях центра инструмента с учетом запланированных входных и выходных перемещений.
Проверьте, расположено ли приспособление по центру, со смещением или преднамеренно ближе к одной стороне. Смещенное приспособление может быть допустимым, когда все обрабатываемые элементы находятся в одной зоне, но оно уменьшает резерв хода и может вызвать столкновение с концом стола, маховиком, ограждением или опорной конструкцией. Если процесс требует обработки противоположных поверхностей после переустановки, оценивайте каждую установку отдельно, а не усредняйте рабочую зону.
Зазор по оси Y часто является скрытым ограничением
На компактных универсальных фрезерных станках возможности по оси Y часто ограничиваются взаимным расположением шпинделя, колонны, стола и передней кромки приспособления. Приспособление может находиться в пределах номинального хода по оси Y, но инструмент не сможет достичь заднего элемента, поскольку заготовка, зажим или инструментодержатель приближается к колонне. И наоборот, элемент с передней стороны может потребовать такого перемещения стола вперед, при котором приспособление выйдет за пределы практичного положения опоры.
Измеряйте расстояние от осевой линии шпинделя до каждого критического препятствия приспособления в требуемом положении инструмента. Учитывайте весь корпус инструментодержателя, а не только диаметр режущей части. Это особенно важно при использовании насадных фрез, угловых головок, сверлильных патронов, удлинителей цанг и горизонтальных оправок.
Если X8126A предназначен как для вертикального, так и для горизонтального фрезерования, выполните две отдельные проверки. Горизонтальное фрезерование добавляет длину оправки, положение опорного кронштейна, расстояние между фрезами и возможные помехи с вертикальными элементами приспособления. Приспособление, одобренное для вертикальной концевой фрезы, не обязательно пригодно для дисковой фрезы на оправке.
Оценка по оси Z должна учитывать всю размерную цепь
Ход по оси Z часто неверно оценивают, сравнивая высоту заготовки с опубликованным расстоянием от шпинделя до стола. Станок должен вмещать всю вертикальную размерную цепь:
- от поверхности стола до основания приспособления;
- от основания приспособления до базы заготовки;
- высоту заготовки и высоту любых зажимов над ней;
- вылет инструмента из держателя;
- требуемую глубину резания, зазор при подходе и расстояние для безопасного отвода.
Наименьшее положение шпинделя должно позволять инструменту достигать самого глубокого элемента. Наибольшее требуемое положение должно обеспечивать смену инструмента, загрузку детали, использование щупа, если применимо, и безопасный отвод без удара о приспособление. Длинный инструмент может решить проблему доступа в обход зажима, но способен создать ограничение по оси Z, снизить жесткость и увеличить прогиб. Его не следует считать простым средством обеспечения зазора.
На консольном или универсальном фрезерном станке различайте номинальное вертикальное перемещение и перемещение, доступное в выбранной установке. Подъем заготовки с помощью параллелей, подкладной плиты или угловой плиты уменьшает зазор. Наклон универсального стола изменяет эффективную высоту и смещает заготовку в поперечном направлении, поэтому оценку по X/Y необходимо повторить при предполагаемом угле стола.
Возможность крепления следует рассматривать отдельно от возможности перемещения
После подтверждения ходов убедитесь, что приспособление можно закрепить без ущерба для жесткости или доступа. Схема его монтажных отверстий должна соответствовать T-пазам стола X8126A, либо необходимо использовать спроектированную переходную плиту. Проверьте диаметр шпилек, зацепление T-гаек, шаг пазов и не перекрывает ли приспособление доступ к точкам затяжки.
Также важны масса приспособления и положение его центра тяжести. Установка в пределах номинальной нагрузки на стол все равно может быть проблемной, если масса сильно вынесена консольно, особенно при перемещении стола или обработке на предельных ходах. Вопрос заключается не только в статической грузоподъемности, но и в изгибающей нагрузке на стол, салазки и систему крепления. Для крупного приспособления может потребоваться дополнительная опора, меньшая сборка зажимной оснастки или другая архитектура станка.
Используйте проверку помех на основе координат
Наиболее надежный метод одобрения — смоделировать в CAD станок, приспособление, заготовку, зажимы и типовые инструменты. Если полная модель станка недоступна, создайте упрощенную модель рабочей зоны по чертежам изготовителя. Смоделируйте положения на пределах осей и фактические траектории инструмента для каждой операции, включая отводы и смену инструмента.
Особое внимание уделите условиям, которые легко упустить в статической модели:
- рукоятки зажимов или гидравлические линии, выступающие на траекторию инструмента;
- зазор для смены самого длинного инструмента;
- перемещение шпиндельной головки или пиноли вблизи высоких приспособлений;
- положения повернутого стола и смещенная рабочая зона заготовки;
- зазор для загрузки оператором и доступ к крепежным элементам приспособления;
- зоны накопления стружки, которые могут препятствовать посадке или перемещению.
Перед запуском в производство физический пробный прогон остается ценным. Используйте реальный держатель и типовую длину инструмента, выполняйте перемещения на пониженной скорости и проверяйте запас до пределов в наиболее требовательных положениях. Это не заменяет проверку по чертежам; это подтверждает, что неучтенные детали оснастки и фактические условия установки не изменили результат.
Сохраняйте запас, а не проектируйте по номинальным пределам
Использование 100% опубликованного хода оси редко является надежным производственным решением. Отклонения выравнивания приспособления, изменения длины инструмента, замена зажимов и корректировки базы расходуют запас. Установка, которая работает только при позиционировании приспособления с точностью до нескольких миллиметров, может стать неповторяемой после обычного технического обслуживания или переналадки.
Требуемый запас зависит от чувствительности процесса и повторяемости установки, но он должен быть явно зафиксирован в листе одобрения. То же относится к зазору по оси Z: теоретически допустимая траектория инструмента может быть неприемлемой на практике, если недостаточно места для безопасной загрузки, измерения или удаления стружки.
Если рабочая зона приспособления постоянно близка к пределам X8126A, обрабатывающий центр с документированной трехосевой рабочей зоной может предоставить более ясную основу для сравнения. Например, Вертикальный обрабатывающий центр VMC855 имеет ход по оси X 800 мм, по оси Y 550 мм, по оси Z 550 мм, стол размером 1000 × 550 мм и диапазон расстояния от торца шпинделя до стола 120–670 мм. Эти значения сами по себе не подтверждают пригодность, но иллюстрируют размерные данные, необходимые для систематической оценки приспособления.
Одобрение должно основываться на подписанном паспорте рабочей зоны установки: точная конфигурация станка, редакция приспособления, максимальное состояние заготовки, схема зажимов, перечень инструментов, диапазоны осей, вертикальная размерная цепь, нагрузка и выявленные точки помех. После документирования этих пунктов вопрос меняется с «Помещается ли приспособление на столе?» на более полезный: «Можно ли безопасно, повторяемо и с достаточным технологическим запасом выполнить каждую требуемую операцию?»