

Контролирует ли производитель фрезерных станков качество собственного литья?
Станина станка может выглядеть прочной на чертеже коммерческого предложения, однако после установки всё же стать источником вибрации, смещения геометрии или нестабильного качества обработки. При сложных фрезерных работах эти проблемы часто проявляются постепенно: требуется чаще корректировать выравнивание, длительный цикл растачивания даёт нестабильные размеры или точность изменяется после тяжёлого чернового фрезерования. Первопричина может возникать задолго до окончательной сборки — ещё на этапе литья.
Да, производитель фрезерных станков может контролировать качество собственного литья, однако уровень такого контроля существенно различается. Некоторые производители задают требования к материалам и процессам, проводят аудит внешнего литейного производства и выполняют входной контроль. Другие участвуют глубже, контролируя конструкцию отливки, параметры литейного производства, термообработку, старение, черновую обработку и окончательную проверку геометрии. Техническим специалистам не следует считать, что «внутреннее проектирование» или «инспекция литейного производства» означают полный контроль литья. Главный вопрос заключается в том, какие критически важные решения контролируются, документируются и проверяются до поступления станка на окончательную сборку.
Контроль начинается до заливки расплавленного металла
Качество литья не ограничивается отсутствием видимых дефектов на готовой детали. Для фрезерного станка с ЧПУ станина, колонна, суппорт и опорная конструкция стола должны обеспечивать жёсткость, демпфирование, термическую стабильность и стабильную базу для выравнивания направляющих и шпинделя. На эти свойства исходная конструкция влияет не меньше, чем работа литейного производства.
Компетентный производитель должен определять марку литья, переходы толщины стенок, расположение рёбер, припуски на механическую обработку и места основных путей передачи нагрузки. Неправильно спроектированные рёбра могут создавать локальную жёсткость, оставляя другие участки склонными к деформации. Резкие изменения толщины могут повышать риск усадочных раковин или неравномерного охлаждения. Большие неподдерживаемые поверхности могут смещаться во время снятия напряжений или последующей механической обработки.
Именно поэтому технический анализ следует начинать с практического разграничения: производитель станка лишь закупает стандартную отливку или владеет инженерной спецификацией на эту отливку? Поставщик может изготовить качественную отливку, однако повторяемость повышается, когда конструктор станка и литейное производство работают по контролируемому комплекту чертежей, в котором указаны критические зоны, точки контроля и допустимые пределы дефектов.
Что на практике должно означать «контроль качества собственного литья»
Полный контроль необязательно требует эксплуатации собственного литейного производства. Производитель фрезерных станков может пользоваться услугами квалифицированного внешнего литейного производства и при этом сохранять надёжный контроль процесса. Важно, способен ли он предотвращать дефекты, выявлять отклонения и отбраковывать несоответствующие компоненты до того, как прецизионная механическая обработка скроет признаки проблем.
Содержательный контроль обычно включает следующие действия:
- Определение требуемой марки чугуна или альтернативного материала, включая прочность, диапазон твёрдости и, при необходимости, требования к микроструктуре.
- Утверждение процессов формовки, литниковой системы, прибылей и стержней для основных конструкционных деталей вместо принятия неопределённого метода литейного производства.
- Контроль химического состава расплава и записей по модифицированию для уменьшения разброса между партиями отливок.
- Установление условий охлаждения и выбивки, чтобы крупные сечения не сохраняли чрезмерных остаточных напряжений.
- Требование проверки критических зон на пористость, песчаные включения, трещины или несплошности, связанные с усадкой.
- Управление обработкой для снятия напряжений и временной последовательностью между черновой и чистовой обработкой.
- Прослеживаемость идентификации отливки на этапах механической обработки, сборки и окончательной приёмки.
Производитель, который после поставки проверяет только наружные размеры, имеет ограниченный контроль. Контроль размеров может подтвердить наличие достаточного припуска на механическую обработку, но не способен надёжно подтвердить внутреннюю сплошность, однородность материала или состояние остаточных напряжений.
Литейный процесс влияет на поведение станка в дальнейшем
Остаточные напряжения являются одним из наиболее неправильно понимаемых рисков в станочных отливках. Во время затвердевания и охлаждения толстые и тонкие участки сокращаются с разной скоростью. Отливка может казаться стабильной при первоначальном поступлении, а затем деформироваться после удаления материала при механической обработке. Такая деформация может повлиять на плоскостность направляющих, перемещение шпиндельной бабки или взаимное положение стола и колонны.
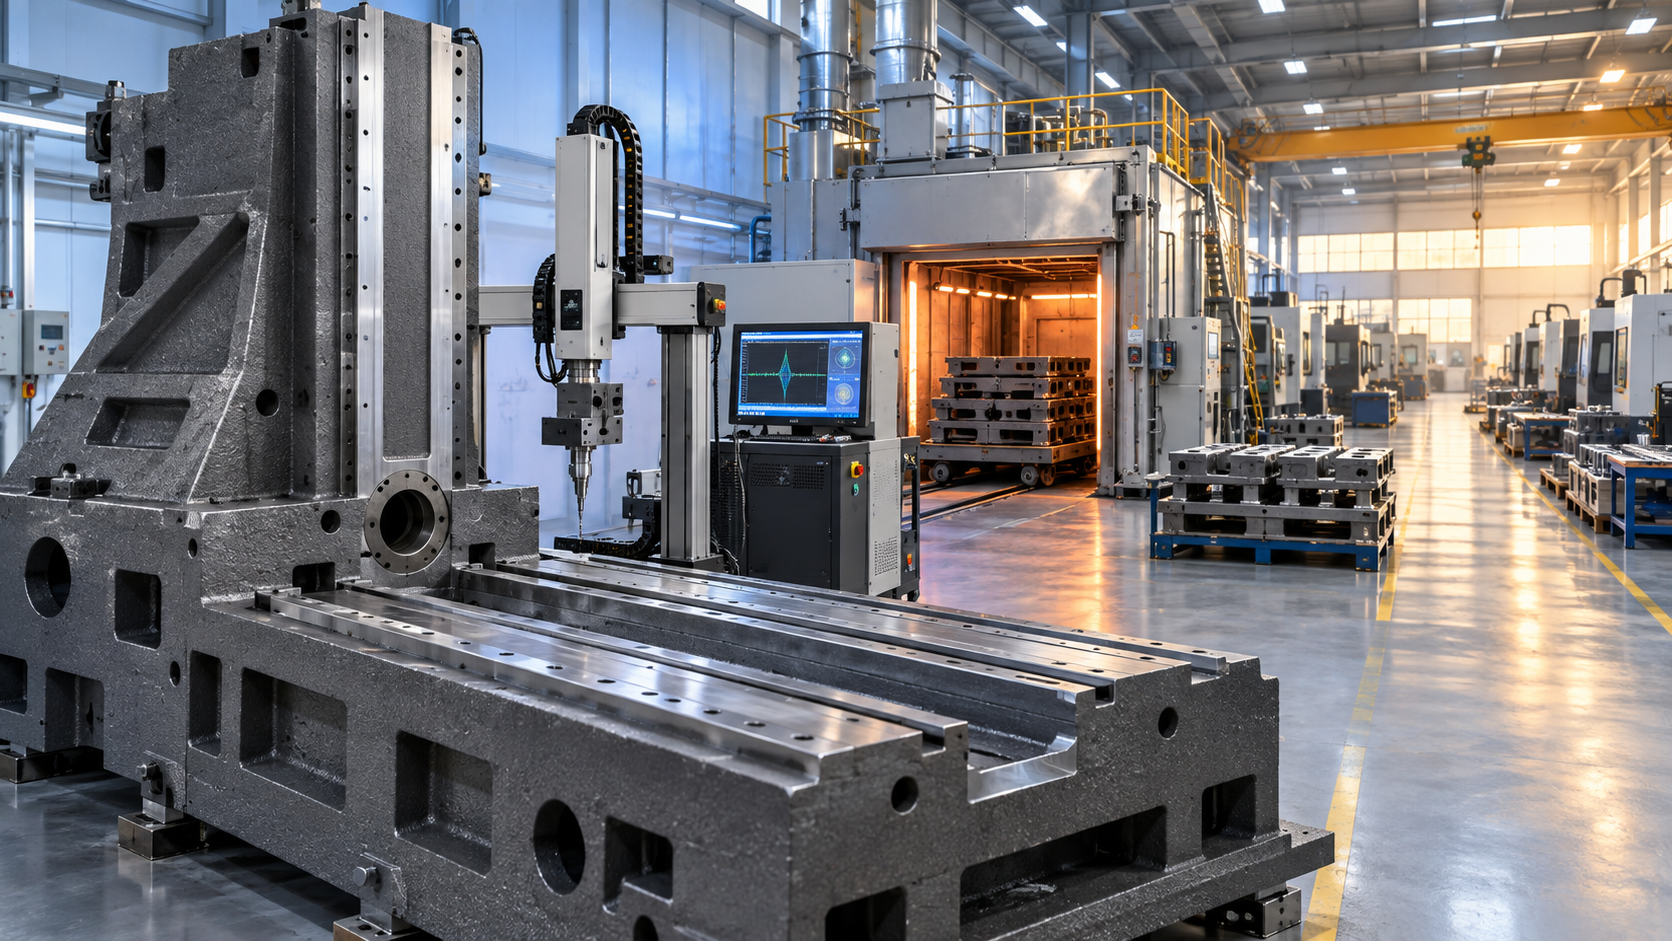
Надёжный маршрут обычно включает первоначальную очистку, черновую механическую обработку, снятие напряжений или старение, промежуточную проверку и чистовую обработку. Точный цикл зависит от размера отливки, материала и конструкции. Оценщика должно интересовать не то, использует ли поставщик определённое количество дней или конкретную температуру печи; эти параметры не являются универсальными. Важным доказательством является наличие у производителя определённого метода и способность объяснить, почему отливка считается стабильной до формирования окончательных прецизионных поверхностей.
В промышленности могут применяться естественное старение, термическое снятие напряжений и методы на основе вибрации. Ни один из них не следует автоматически считать достаточным только потому, что он указан в брошюре. Следует выяснить, как выбранный метод интегрирован с черновой обработкой, проводится ли повторная проверка компонента после него и какие геометрические характеристики используются в качестве критериев допуска к следующей операции.
Контроль должен учитывать зоны риска, а не только контур отливки
Визуальный контроль полезен для выявления поверхностных трещин, повреждённых кромок, чрезмерно зашлифованных ремонтных участков и дефектов, связанных с песком. Однако этого недостаточно для крупной станины или колонны фрезерного станка. Критическими обычно являются зоны возле опор направляющих, сопряжений шпиндельной бабки, основных схем расположения болтов, точек подъёма и переходов вокруг внутренних рёбер. В этих зонах сосредоточены нагрузки либо они становятся базами для механической обработки.
В зависимости от компонента и согласованных требований к качеству проверка может включать анализ материала, измерение твёрдости, ультразвуковой контроль, магнитопорошковый контроль подходящих ферромагнитных поверхностей или другие неразрушающие методы. Не каждая отливка требует каждого вида испытаний. Сплошной контроль без учёта геометрии может увеличить затраты, не улучшая решение. Более полезный подход состоит в привязке метода контроля к контролируемому виду отказа.
Вопросы, раскрывающие реальный уровень контроля
При оценке поставщика общие вопросы, такие как «Проверяете ли вы свои отливки?», часто дают общие ответы. Более предметное обсуждение следует строить по фактическому маршруту производства. Уточните, какие конструкционные детали являются литыми, кому принадлежат чертежи отливок и одобрено ли литейное производство для изготовления именно этих компонентов, а не для металлообработки в целом.
Затем перейдите к прослеживаемости. Может ли поставщик связать готовую станину или колонну станка с партией отливки, записью о термообработке и результатом контроля? Может ли он объяснить стандарт приёмки для ремонта на некритичном внешнем участке по сравнению с несплошностью возле поверхности крепления направляющей? Эти вопросы показывают, является ли контроль качества управляемой системой или сортировкой на завершающем этапе.
Также следует отделять качество литья от качества механической обработки. Прецизионное шлифование может обеспечить точный вид поверхности в момент отгрузки, даже если находящаяся под ней отливка ещё не полностью стабилизировалась. Достоверная оценка учитывает оба аспекта: качество исходной конструкции и способность производителя обработать её до стабильной базовой геометрии.
Не путайте размер станка с жёсткостью
Более крупная отливка не обязательно является лучшей. Масса может улучшать демпфирование, но жёсткость зависит от конструктивной схемы, геометрии сечений, путей передачи нагрузки, однородности материала и качества сопряжений между компонентами. Станина увеличенного размера, но с недостаточным контролем, всё равно может смещаться при изменении нагрузок или температуры. Напротив, грамотно спроектированная компактная конструкция может предсказуемо работать в пределах предусмотренного диапазона резания.
Это различие особенно важно, когда станок будет выполнять прерывистое резание, тяжёлое черновое фрезерование, операции инструментом с большим вылетом или повторяющуюся прецизионную чистовую обработку. Оценка должна соответствовать ожидаемому рабочему циклу. Для лёгкого фрезерования может не требоваться такой же глубокий контроль отливок, как для станка, предназначенного для продолжительного производства при высоких нагрузках.
Оценивайте не только основную отливку станка
Та же логика применима к приспособлениям, кронштейнам и вспомогательному оборудованию, используемому при операциях механической обработки. Когда на стальных конструкциях требуется переносное сверление, устойчивость в зоне контакта может быть важнее внешнего вида корпуса инструмента. Например, магнитный сверлильный станок VD50EZ оснащён магнитным основанием с силой притяжения 13000N, двигателем мощностью 1500W и частотой вращения без нагрузки 0–600 r/min для корончатого сверления отверстий диаметром до 50 mm. Эти заявленные характеристики имеют значение только при чистой, достаточно ровной стальной поверхности, пригодной для магнитного удержания; они не заменяют надлежащую поддержку заготовки или безопасные методы установки.
Это сравнение помогает прояснить более широкий принцип оценки. Независимо от того, оценивается ли сверлильная система на магнитном основании или крупный станок с ЧПУ, надёжная производительность обеспечивается качеством и стабильностью конструктивного пути между силой резания и опорной поверхностью.
Разумная позиция при приёмке
Для технической оценки наиболее обоснованная позиция заключается не в том, чтобы требовать от каждого производителя фрезерных станков наличия собственного литейного производства. Вместо этого следует требовать доказательств того, что производитель несёт ответственность за качество отливки: определённые требования к материалу и конструкции, контролируемые практики поставщиков, прослеживаемость, процедуры управления напряжениями, целевой контроль и геометрическая проверка после стабилизации отливки.
Если предполагаемые работы требуют высокой точности, тяжёлого резания или длительных циклов без присмотра, перед сопоставлением заявлений о жёсткости запросите разъяснение по конкретному маршруту изготовления станины и колонны. Поставщик, способный ясно объяснить этот маршрут, предоставляет более полезные доказательства, чем тот, кто лишь заявляет, что его станки используют «высококачественный чугун».