

Может ли универсальный фрезерный станок X8126A обрабатывать детали с наклонными поверхностями без повторного закрепления?
Может ли универсальный фрезерный станок X8126A обрабатывать детали под углом без повторного переустановления?
Может ли универсальный фрезерный станок X8126A точно обрабатывать детали под углом без многократного повторного закрепления? Для специалистов по технической оценке ответ зависит от конфигурации поворотного стола, универсальности шпинделя и точности наладки.
В этой статье рассматривается, как X8126A поддерживает многоугловые фрезерные операции, помогая производителям сократить время на перемещение деталей, сохранить постоянство базирования и оценить, соответствуют ли его возможности строгим требованиям точного производства.
Что техническим специалистам необходимо подтвердить в первую очередь
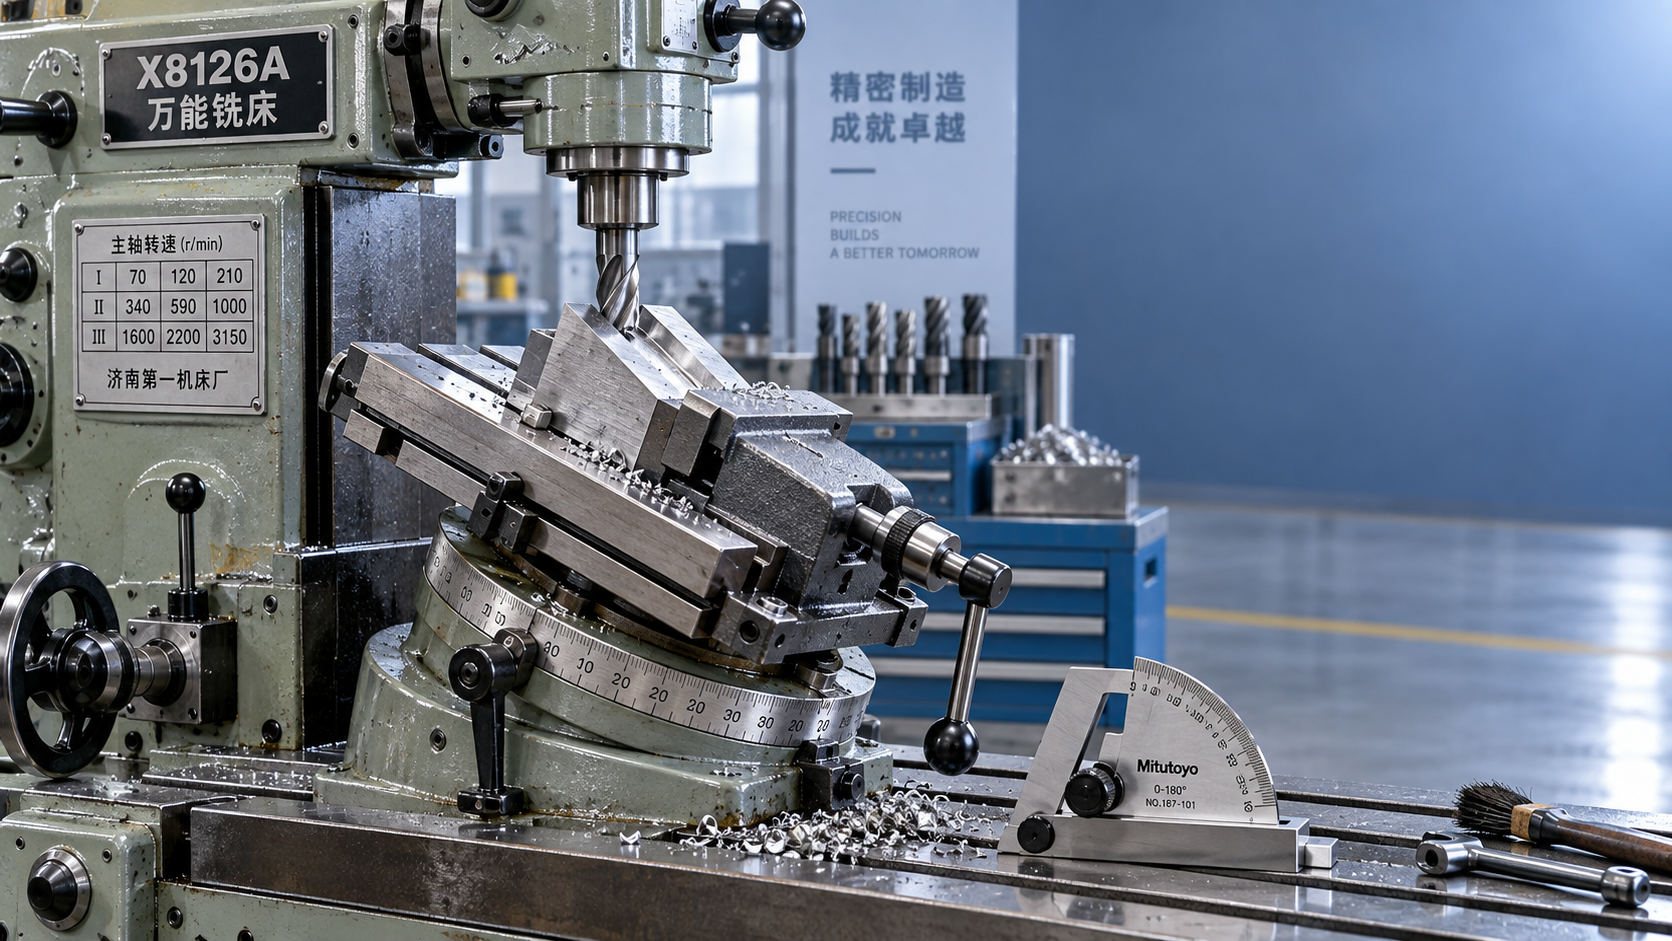
Универсальный фрезерный станок X8126A может обрабатывать множество наклонных элементов за одну контролируемую установку, однако его не следует рассматривать как неограниченный пятиосевой обрабатывающий центр.
Его практическое преимущество заключается в сочетании универсального стола, регулируемой оснастки для закрепления заготовок и горизонтального или вертикального расположения шпинделя для обработки угловых поверхностей, пазов, уступов и сложных элементов.
Перед утверждением станка специалисты должны определить фактическую геометрию детали, требуемый угловой допуск, объем производства, массу заготовки и взаимосвязь баз между обрабатываемыми поверхностями.
Главный вопрос заключается не просто в том, поворачивается ли стол. Важно, могут ли требуемые элементы сохранять привязку к одной стабильной основной базе на протяжении всей операции.
Если наклонная поверхность, схема отверстий и боковой паз используют одну и ту же базовую структуру, одна установка может значительно повысить стабильность позиционирования по сравнению с многократным снятием и повторным закреплением.
Однако глубокие внутренние элементы, сложные пересекающиеся углы или жесткие требования к одновременной контурной обработке могут по-прежнему требовать специальной оснастки, поворотных приспособлений или многоосевого оборудования с ЧПУ.
Как универсальный стол поддерживает фрезерование под углом
Универсальный фрезерный стол предназначен для поворота относительно оси станка, позволяя оператору расположить заготовку под заданным углом без переналадки.
Для типовых угловых работ стол можно установить на заданный угол, надежно зафиксировать и проверить перед началом резания с помощью индикатора, синусной линейки или прецизионного углового блока.
Такая компоновка полезна для обработки винтовых канавок, наклонных Т-образных пазов, элементов типа «ласточкин хвост», фасок, наклонных поверхностей и компонентов, требующих обработки вдоль неортогональной оси заготовки.
На универсальном фрезерном станке X8126A функция поворота стола может сократить необходимость перемещения детали между отдельными фрезерными приспособлениями для каждой угловой операции.
Это сокращение важно, поскольку каждое повторное закрепление создает дополнительную вероятность смещения базы, помех от заусенцев, неравномерного усилия зажима или отклонений выравнивания, зависящих от оператора.
Сам по себе угол стола не гарантирует точность. Специалистам следует проверить градуировку, жесткость фиксации, поведение люфта, повторяемость после повторного позиционирования и фактический метод контроля, используемый при наладке.
Какие детали под углом обычно можно обрабатывать за одну установку
Призматические компоненты часто являются наилучшими кандидатами для углового фрезерования за одну установку. Примеры включают станочные кронштейны, наклонные направляющие блоки, инструментальные плиты, клиновые компоненты и корпуса приспособлений.
Детали с наклонными пазами или канавками также выигрывают, если заготовка может оставаться закрепленной при повороте стола для совмещения траектории резания с требуемым элементом.
Винтовое фрезерование — еще одно актуальное применение. Скоординированное взаимодействие перемещения стола, расположения шпинделя и делительного оборудования позволяет обрабатывать контролируемые винтовые или спиральные элементы.
Для технической оценки следует различать угол, создаваемый ориентацией стола, и угол, создаваемый геометрией инструмента. Каждый подход обеспечивает разные показатели жесткости и допусков.
Короткие фаски можно эффективно обрабатывать угловой фрезой или наклонной головкой, тогда как длинные наклонные плоскости могут быть более стабильны, когда сама заготовка устанавливается под требуемым углом.
Возможность обработки за одну установку наиболее обоснована, когда все остальные элементы доступны без ослабления зажимов, перекрытия траекторий инструмента, превышения пределов перемещения или ухудшения безопасного отвода стружки.
Точность зависит от контроля базирования, а не только от характеристик станка
Основное преимущество в качестве при исключении повторного закрепления заключается в сохранении взаимосвязей баз. После перемещения детали в другое приспособление ее исходную систему координат необходимо воспроизвести.
Даже аккуратные операторы могут вносить небольшие отклонения из-за загрязнения поверхностей, деформации от зажима, зазора установочных штифтов или различий в контакте между заготовкой и опорами приспособления.
Сохранение компонента в закрепленном состоянии позволяет обрабатывать угловые и прямолинейные элементы из общей системы отсчета, что может улучшить контроль перпендикулярности, параллельности и взаимного расположения.
Специалистам по технической оценке следует определить, какие базы являются функциональными в готовой сборке. Наилучшая установка основывается на этих функциональных базах, а не на удобных кромках исходного материала.
Перед обработкой критических поверхностей используйте процедуру измерения щупом или индикатором. Проверьте выравнивание тисков, ориентацию стола, посадку заготовки и взаимосвязь между выбранной базой и осевой линией шпинделя.
После поворота стола подтвердите фактический угол подходящим методом измерения. Использования только делений шкалы может быть недостаточно для деталей с жесткими допусками или дорогостоящих заготовок.
Когда повторное закрепление все же может потребоваться
Некоторые детали невозможно полностью обработать без повторного позиционирования даже на производительном универсальном фрезерном станке. Обычно ограничивающим фактором является доступность, особенно при обработке глубоких карманов и закрытой геометрии.
Вторая установка может потребоваться, когда фреза не может достичь элемента без чрезмерного вылета. Длинные вылеты инструмента снижают жесткость и могут вызвать вибрации, конусность или низкое качество поверхности.
Очень тяжелые заготовки также могут изменить решение. Теоретически удобный угол стола может создавать небезопасные условия нагрузки или уменьшать эффективную площадь контакта зажима.
Сложные составные углы требуют тщательной оценки. Если несколько угловых плоскостей невозможно получить при одном положении стола, более подходящими могут быть специальные угловые плиты или поворотная оснастка.
Серийное производство создает еще одно ограничение. Ручная универсальная наладка может быть гибкой, однако повторная регулировка может быть медленнее и менее повторяемой, чем специализированное производственное приспособление.
В этих случаях следует оценить, является ли X8126A подходящим основным технологическим станком или экономичным вспомогательным станком для прототипирования, ремонтных работ и мелкосерийного точного производства.
Практический процесс оценки X8126A
Начните с изучения чертежа компонента и группировки элементов по базе, ориентации, доступу инструмента, допуску и последовательности. Это быстро показывает, где одна установка дает реальную выгоду.
Затем создайте эскиз наладки с указанием губок тисков, зажимов, опор, траекторий инструмента и углов стола. Включите проверки зазоров для шпиндельных головок, оправок, рукояток и крепежных элементов оснастки.
Определите, каким образом будет задан и проконтролирован каждый критический угол. Метод должен включать приемлемый уровень неопределенности относительно допуска детали, а не только номинальную настройку.
По возможности выполните представительный пробный рез. Измерьте угловую точность, качество поверхности, расположение элементов, время наладки и повторяемость после возврата стола в то же положение.
Сравните результат с существующим маршрутом производства. Включите в сравнение подготовку приспособлений, время перемещения, трудозатраты на контроль, риск брака и требования к квалификации оператора.
Специалистам по технической оценке также следует учитывать дополнительное оборудование для полноценного производственного процесса. Для крупногабаритных вращающихся деталей лучше подойдет токарный станок с ручным управлением CW61125, поддерживающий обработку крупных промышленных металлических заготовок.
Как снизить риски при угловой обработке
Используйте чистую и жесткую оснастку с надежным базированием по известным базовым поверхностям. Усилие зажима должно надежно удерживать заготовку, не изгибая тонкие участки и не приподнимая деталь над опорами.
Минимизируйте вылет фрезы и выбирайте инструменты, подходящие для материала и условий резания. Стабильный инструмент улучшает как качество поверхности, так и надежность угловых размерных измерений.
Тщательно планируйте направление резания, особенно на наклонных поверхностях. Взаимодействие силы резания и геометрии приспособления может прижимать заготовку к предусмотренным точкам базирования или отводить ее от них.
При значительном съеме материала сначала выполните черновую обработку, затем проверьте наладку перед чистовой обработкой критических элементов. Такая последовательность помогает выявить смещение до получения окончательных размеров.
Документируйте проверенные настройки стола, положения приспособлений, режущие инструменты и результаты контроля. Воспроизводимая технологическая документация превращает ручную гибкость в более контролируемую производственную возможность.
Для компонентов, критичных к качеству, включите план контроля первой детали. Измерьте угол, расстояние между элементами, состояние поверхности и геометрию, связанную с базами, прежде чем запускать партию в полное производство.
Является ли X8126A правильным выбором для деталей под углом?
Универсальный фрезерный станок X8126A является практичным выбором, когда детали требуют разнообразной угловой обработки, умеренных объемов производства и надежного контроля оператором условий наладки и резания.
Его ценность наиболее высока там, где повторное закрепление в противном случае могло бы нарушить постоянство базирования или потребовать чрезмерного времени на перемещение деталей в ходе нескольких фрезерных операций с разной ориентацией.
Он менее подходит, когда процесс требует автоматической одновременной многоосевой интерполяции, безоператорного производства, высокосложных свободных поверхностей или чрезвычайно короткого времени цикла в массовом производстве.
Для большинства специалистов правильный вывод является условным: станок может обрабатывать детали под углом без повторного закрепления, когда согласованы требования к геометрии, доступу, оснастке и допускам.
Дисциплинированная проверка наладки важнее общего заявления о возможностях. Сопоставьте диапазон поворота стола, характеристики фиксации, доступ шпинделя, конструкцию приспособления и процесс контроля с типовыми деталями.
При контроле этих факторов X8126A может обеспечить экономичный путь к точной многоугловой обработке, сокращая перемещения, защищая базы и повышая надежность технологического процесса.